Типы пластика для 3D-печати: как выбрать правильный материал?
3D प्रिंटर फिलामेंट के विभिन्न प्रकार सीखें। PLA से उच्च-प्रदर्शन वाले नायलॉन तक, जानें कि कौन सा फिलामेंट आपके AI द्वारा बनाए गए 3D मॉडलों के मुद्रण के लिए सबसे उपयुक्त है।
Только что сгенерировали потрясающую 3D-модель? Теперь вы хотите подержать её в руках. То есть именно так, чтобы держать в руках. Но суровая реальность мира создателей такова: если выбрать неправильный материал, ваш цифровой шедевр превратится в деформированную кучу пластиковых нитей на столе печати.
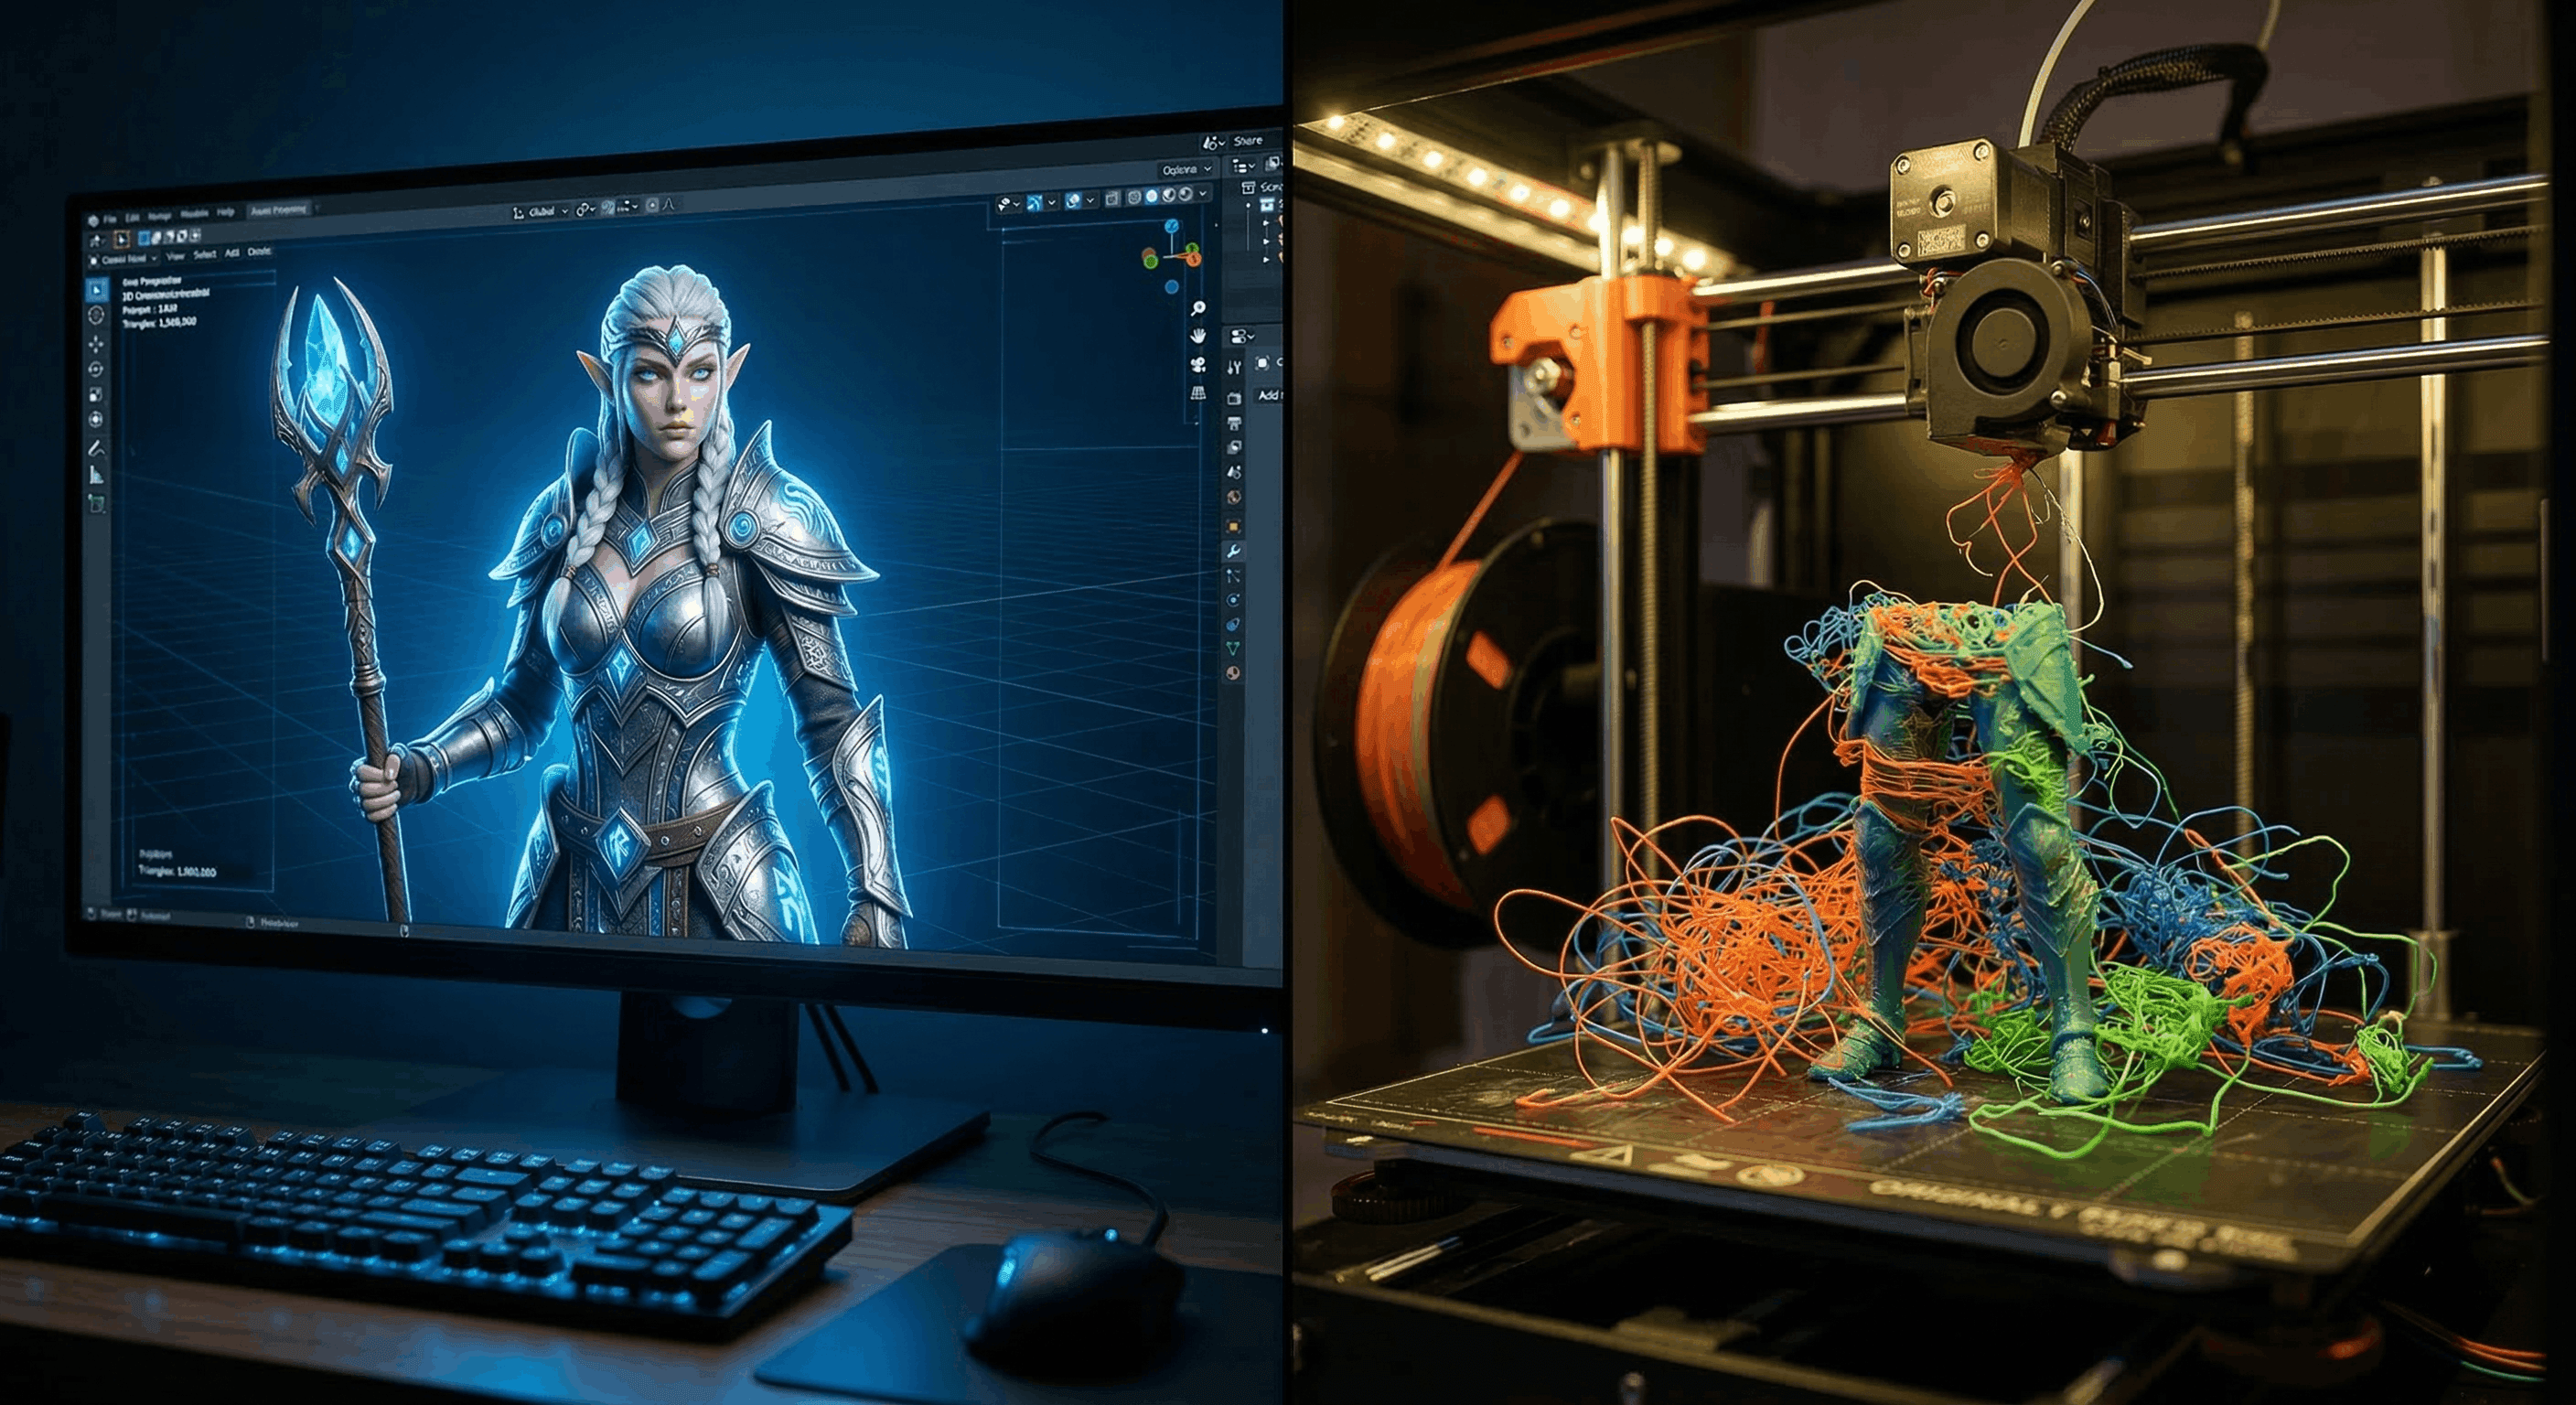
Преодолеть разрыв между блестящим текстовым запросом и успешной реальной печатью помогает всего одна вещь: правильный выбор термопластика для задачи. Будь вы инди-разработчиком, создающим прототип физического мерча, или любителем, впервые переносящим ресурсы ИИ в свой слайсер, вам нужно разбираться в материалах.
Давайте сразу перейдем к основным типам филамента для 3D-принтеров, где их лучше всего использовать и как на практике перенести ваши высокодетализированные 3D-модели с экрана на платформу принтера — чисто и аккуратно.
Три основных филамента, повседневные рабочие лошади
Если вы воплощаете 3D-модели из цифрового дизайна в физические объекты, 90 % ваших проектов потребуют один из этих трёх основных видов термопластичного пластика.
PLA (полимолочная кислота): Золотой стандарт для новичков
PLA — неоспоримый лидер потребительской 3D-печати. Это органический, биоразлагаемый термопластик, производимый из возобновляемых ресурсов, таких как кукурузный крахмал.
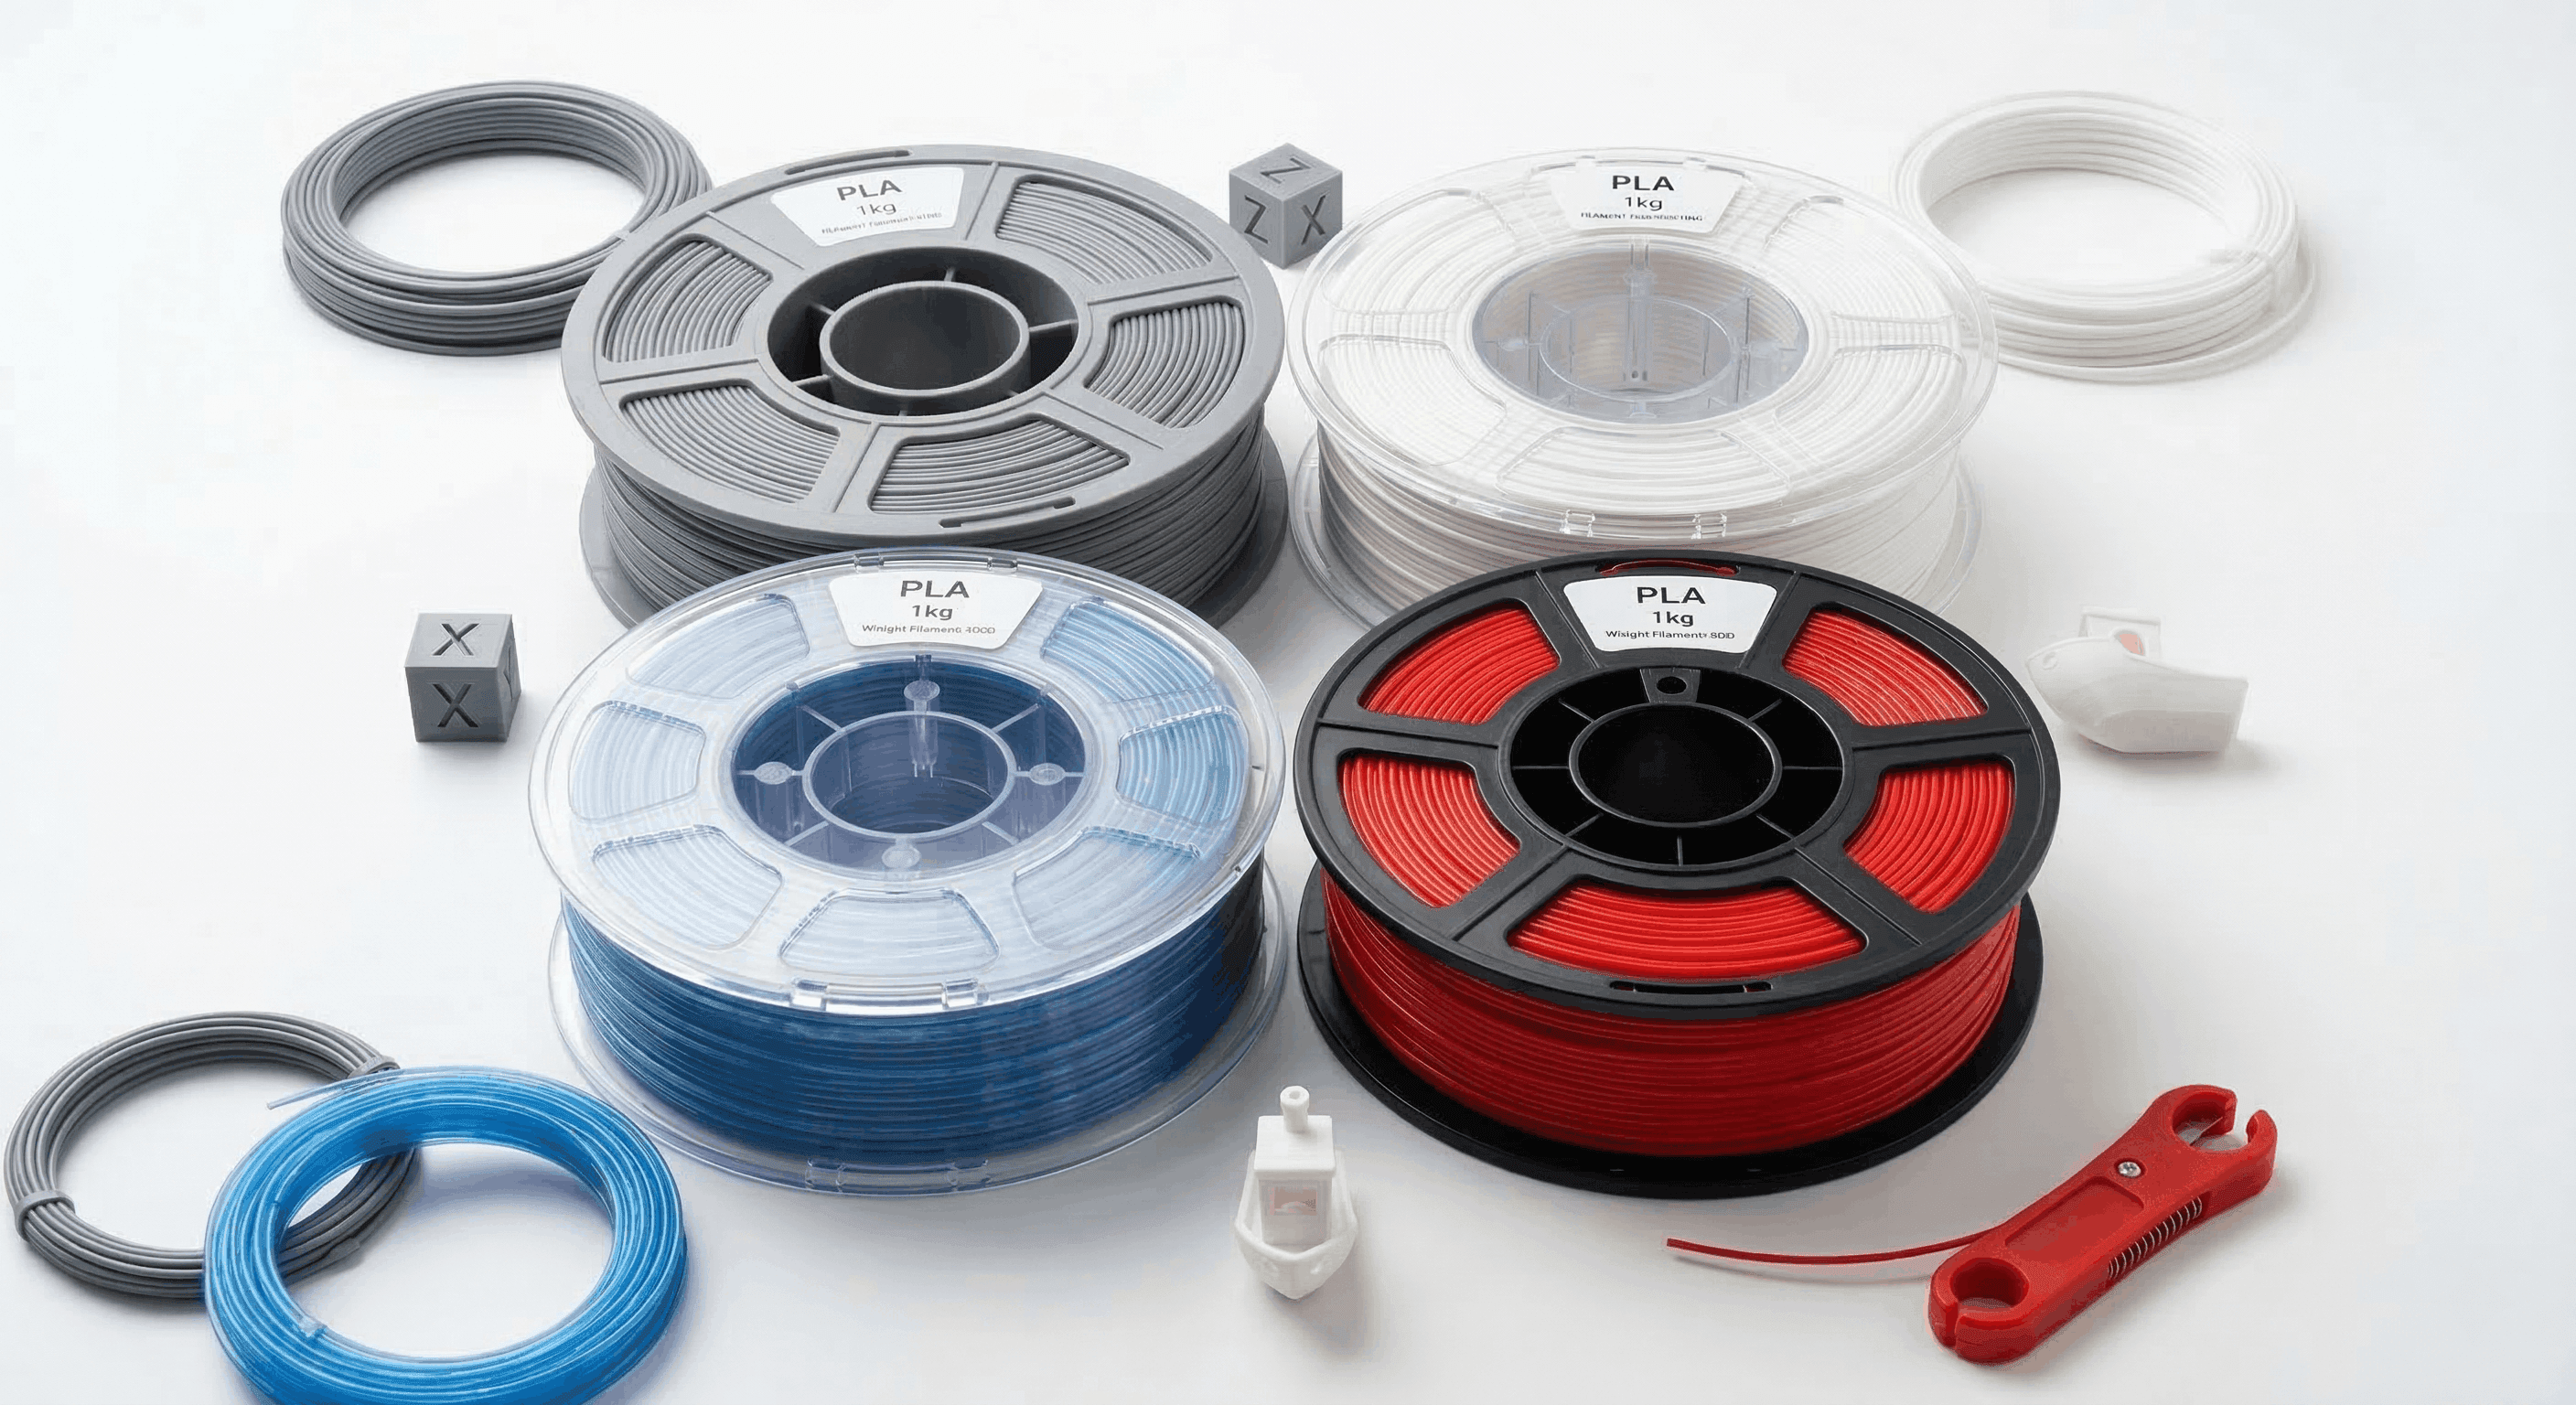
- Почему это работает для 3D-моделей, созданных с помощью ИИ: PLA очень лёгок в работе. Он обладает отличной точностью размеров и практически нулевой усадкой, а это значит, что вам редко придётся сталкиваться с короблением. Если вы создали модель с высокой детализацией фантазийная миниатюра с детально проработанными доспехамиPLA идеально передаст эти четкие микродетали без образования нитей.
- Преимущества постобработки: PLA является жестким материалом и хорошо подходит для грунтовок-наполнителей и акриловых красок. Если вы хотите создать физическую реплику потрясающих цифровых PBR-текстур, PLA — ваша идеальная основа.
- Технические характеристики:
- Температура сопла: 190°C – 220°C
- Температура стола : 50 °C - 60 °C (или не нагревать)
- Температура стеклования: ~60°C (Не оставляйте неотожженный PLA в жарких машинах!)
PETG (полиэтилентерефталат-гликоль): универсальный материал для всех задач
Считайте PETG идеальным компромиссом между простотой PLA и структурной прочностью ABS. Добавленный гликоль предотвращает кристаллизацию материала и не даёт ему становиться хрупким.
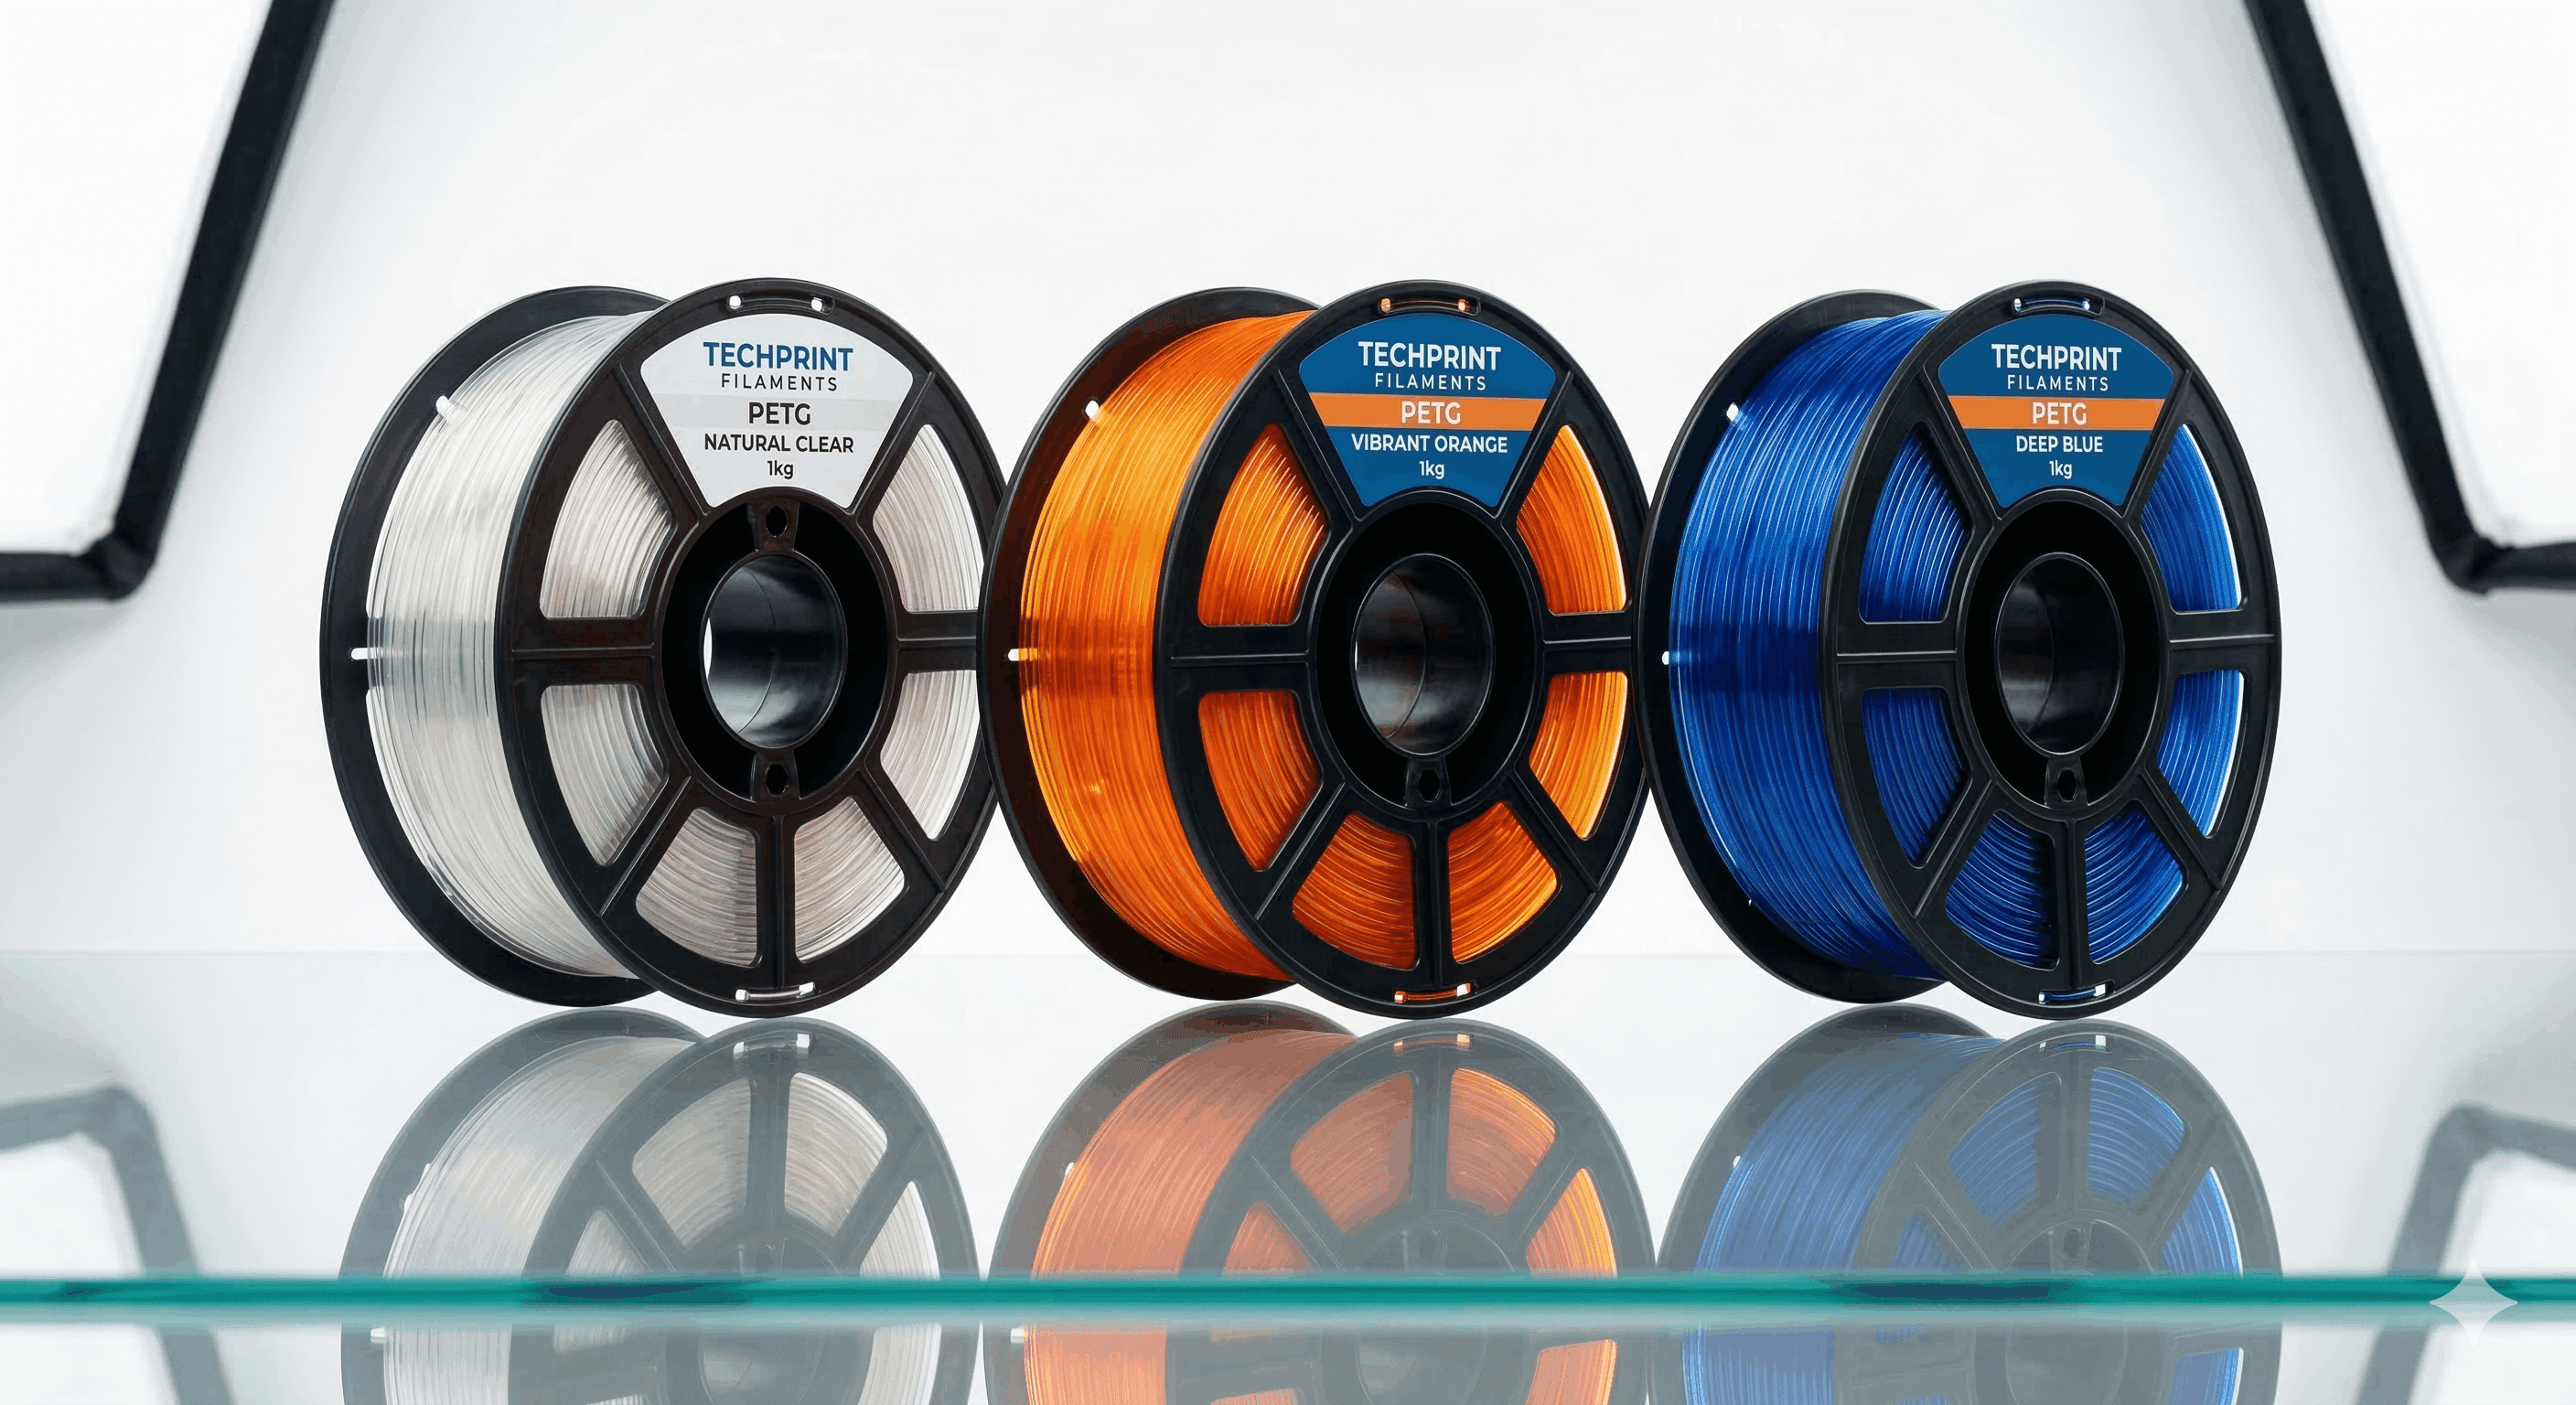
- Почему это эффективно для ИИ 3D-моделей: Если вы создаёте функциональные детали — например, кастомные кронштейны, шасси для дронов или элементы брони для косплея, которые должны немного гнуться, не ломаясь, — PETG станет ответом. Он обладает невероятной межслойной адгезией и удовлетворительной химической стойкостью.
- Секрет успеха — увлажнениеPETG отличается высокойГигроскопический. Он быстро впитывает влагу из воздуха. Если ваш филамент влажный, вода закипает внутри горячего сопла, вызывая микроскопические взрывы (щелчки, кратеры и сильное образование нитей). Всегда сушите PETG в сушилке для филамента перед печатью моделей со сложной геометрией.
- Технические характеристики:
- Температура хот-эндаТемпература: 230 °C – 250 °C
- Температура столаТемпература: 70°C – 80°C
- Температура стеклования: ~80°C
ABS (Акрилонитрил Бутадиен Стирол): Классический инженерный материал
ABS — это тот же самый высокоударопрочный пластик, который используется для изготовления кирпичиков Lego®. Он прочный, стойкий к температурам и рассчитан на интенсивное использование.
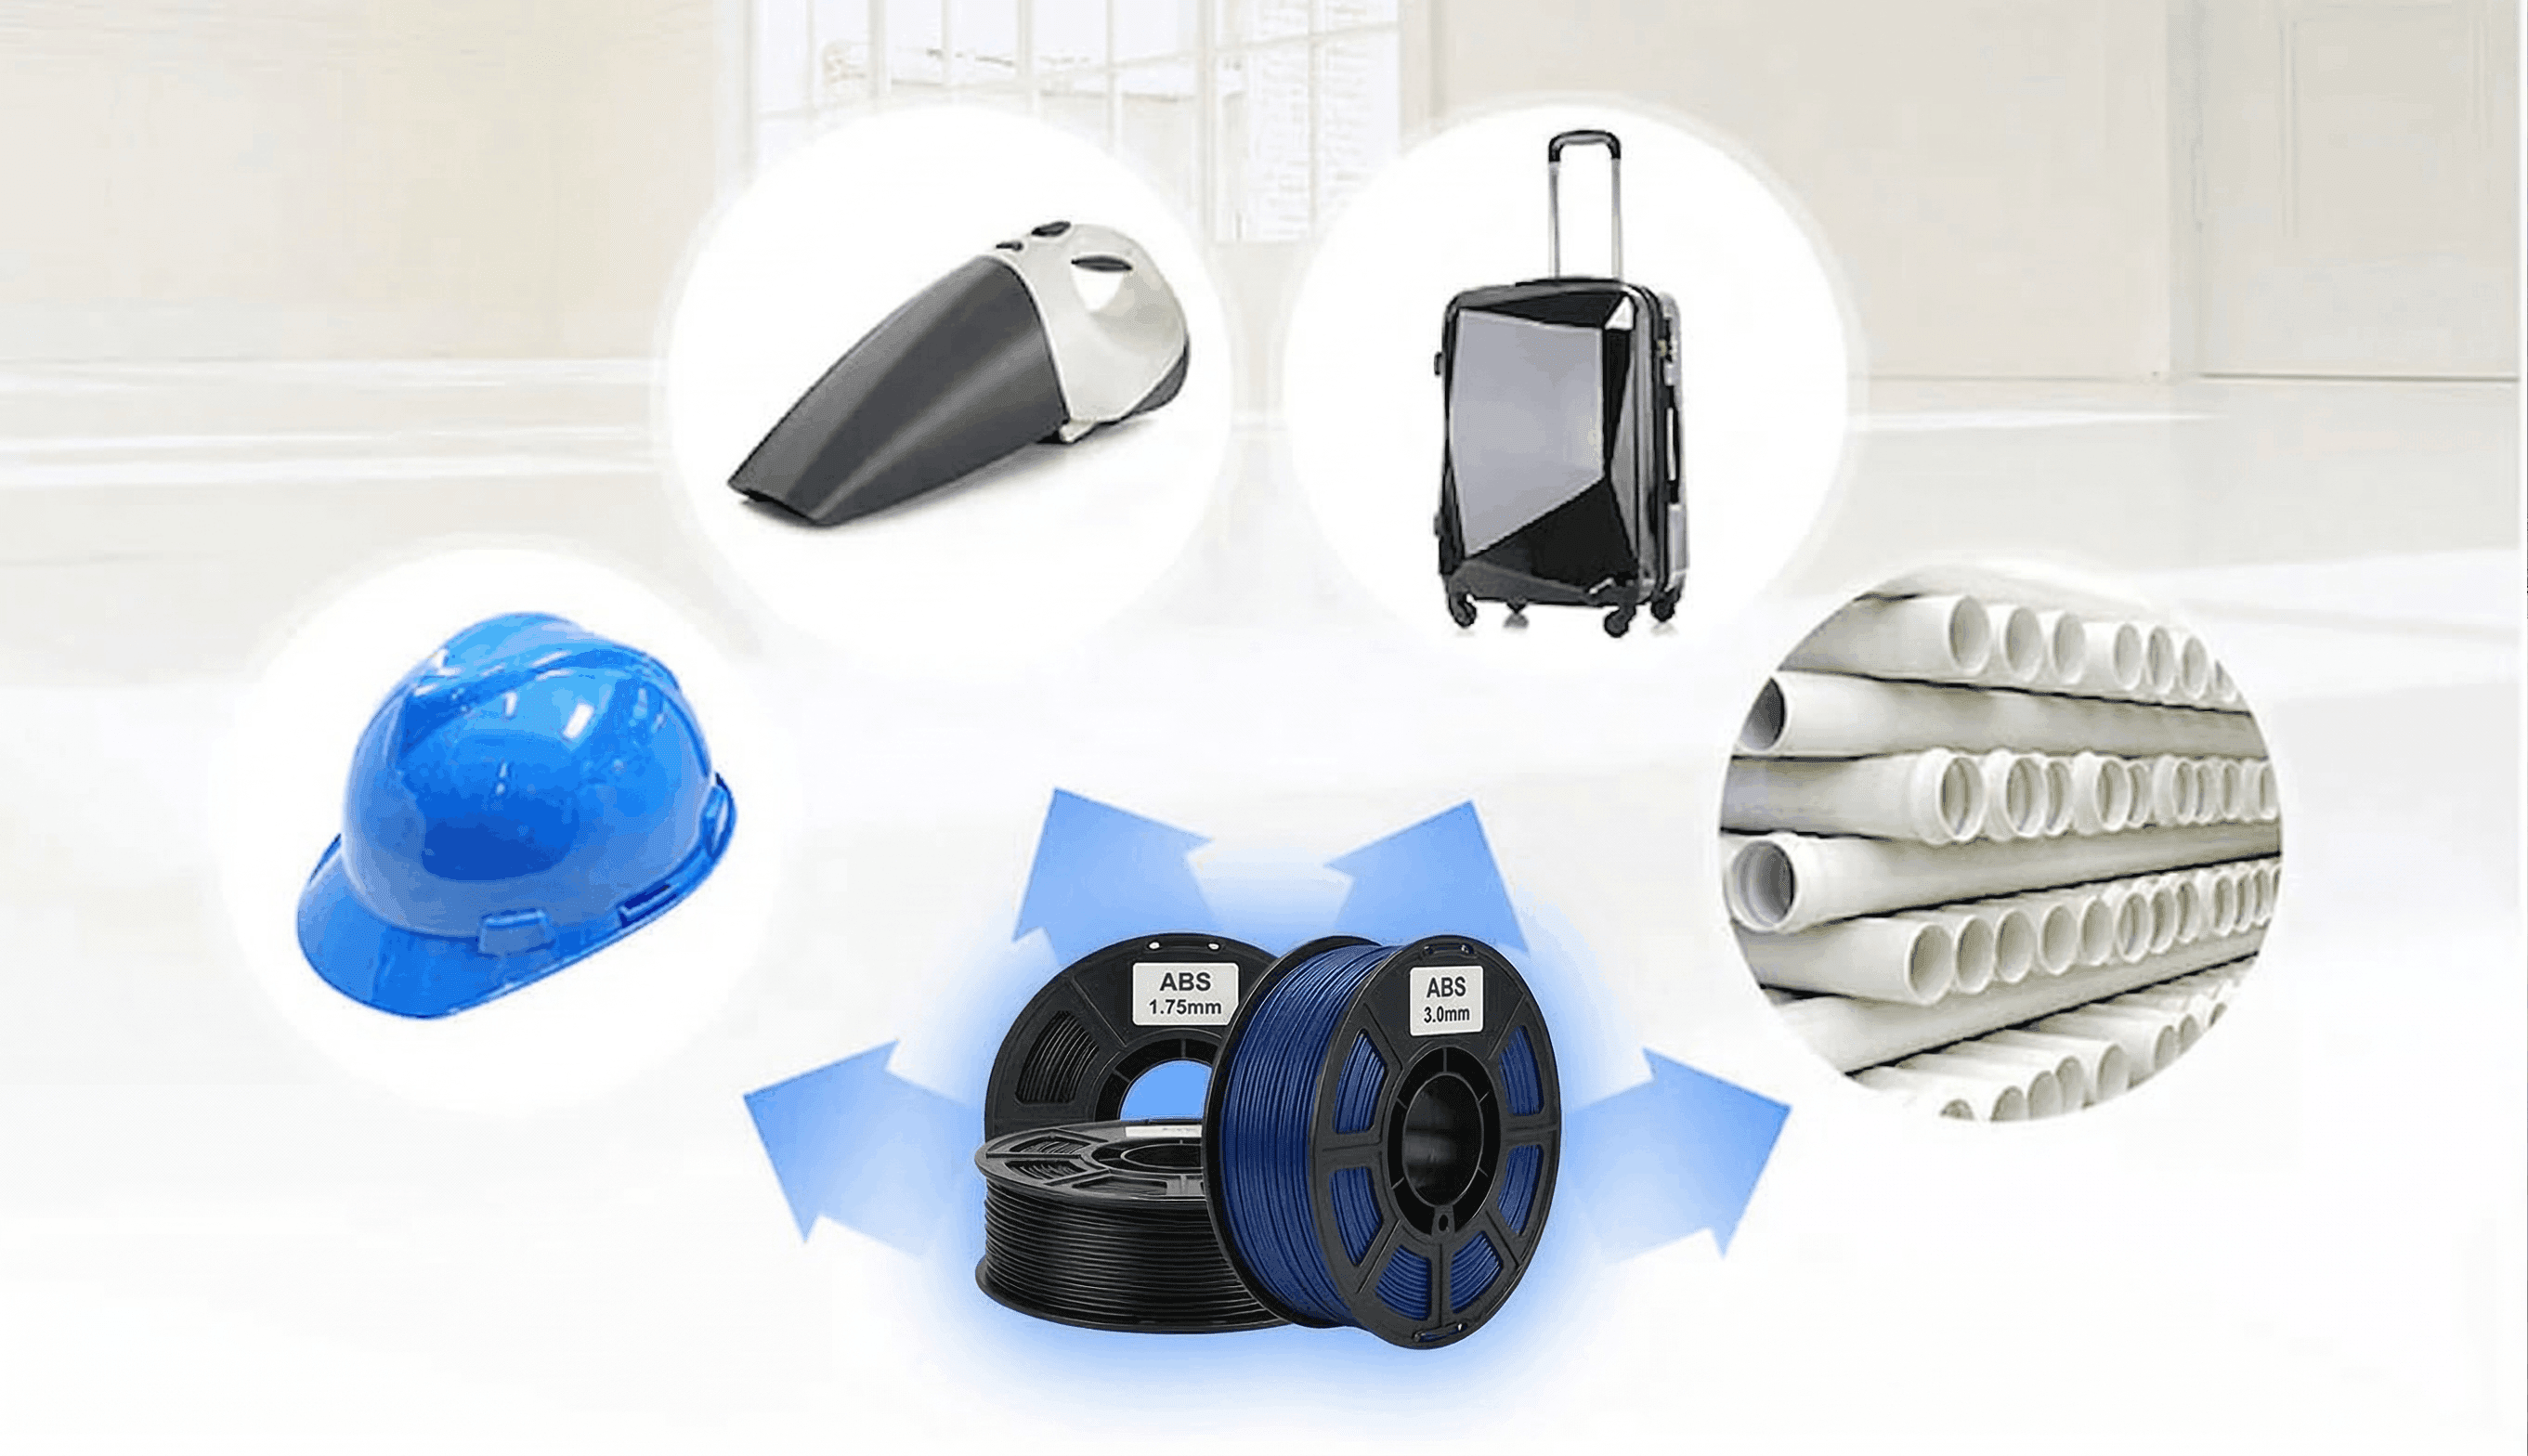
- Почему это эффективно для 3D-моделей ИИ: ABS известен одним конкретным приёмом постобработки: ацетоновым сглаживанием. Если создать модель органического персонажа и напечатать её из ABS, можно подвергнуть печать воздействию паров ацетона. Ацетон слегка расплавляет внешний слой, полностью устраняя следы слоёв и придавая глянцевую поверхность в стиле литья под давлением, что идеально подходит для дизайнерских игрушек.
- Улов—Деформация: ABS значительно сжимается при охлаждении. Если у вас нет полностью закрытого 3D-принтера, разница температур приведет к короблению и отклеиванию модели от стола, а также к расслоению, что испортит её Предел прочности при растяжении. Он также выделяет токсичные летучие органические соединения при печати, поэтому обязательна правильная вентиляция.
- Технические характеристики:
- Температура хотэндаТемпература: 240°C—260°C
- Температура платформы: Температура 90°C – 110°C
- Температура стеклования: ~105°C
Высокотехнологичные материалы инженерного уровня
Когда ваш проект, спроектированный искусственным интеллектом, требует исключительной долговечности, гибкости или экологической стойкости, пришло время отойти от базовых стандартов.
Термопластичный полиуретан (ТПУ): универсальный гибкий материал
TPU — это гибкий, эластичный, напоминающий резину материал. Его твердость измеряется по шкале твердости Шора (например, 95A — как колесо скейтборда, 85A — как мягкая подошва обуви).
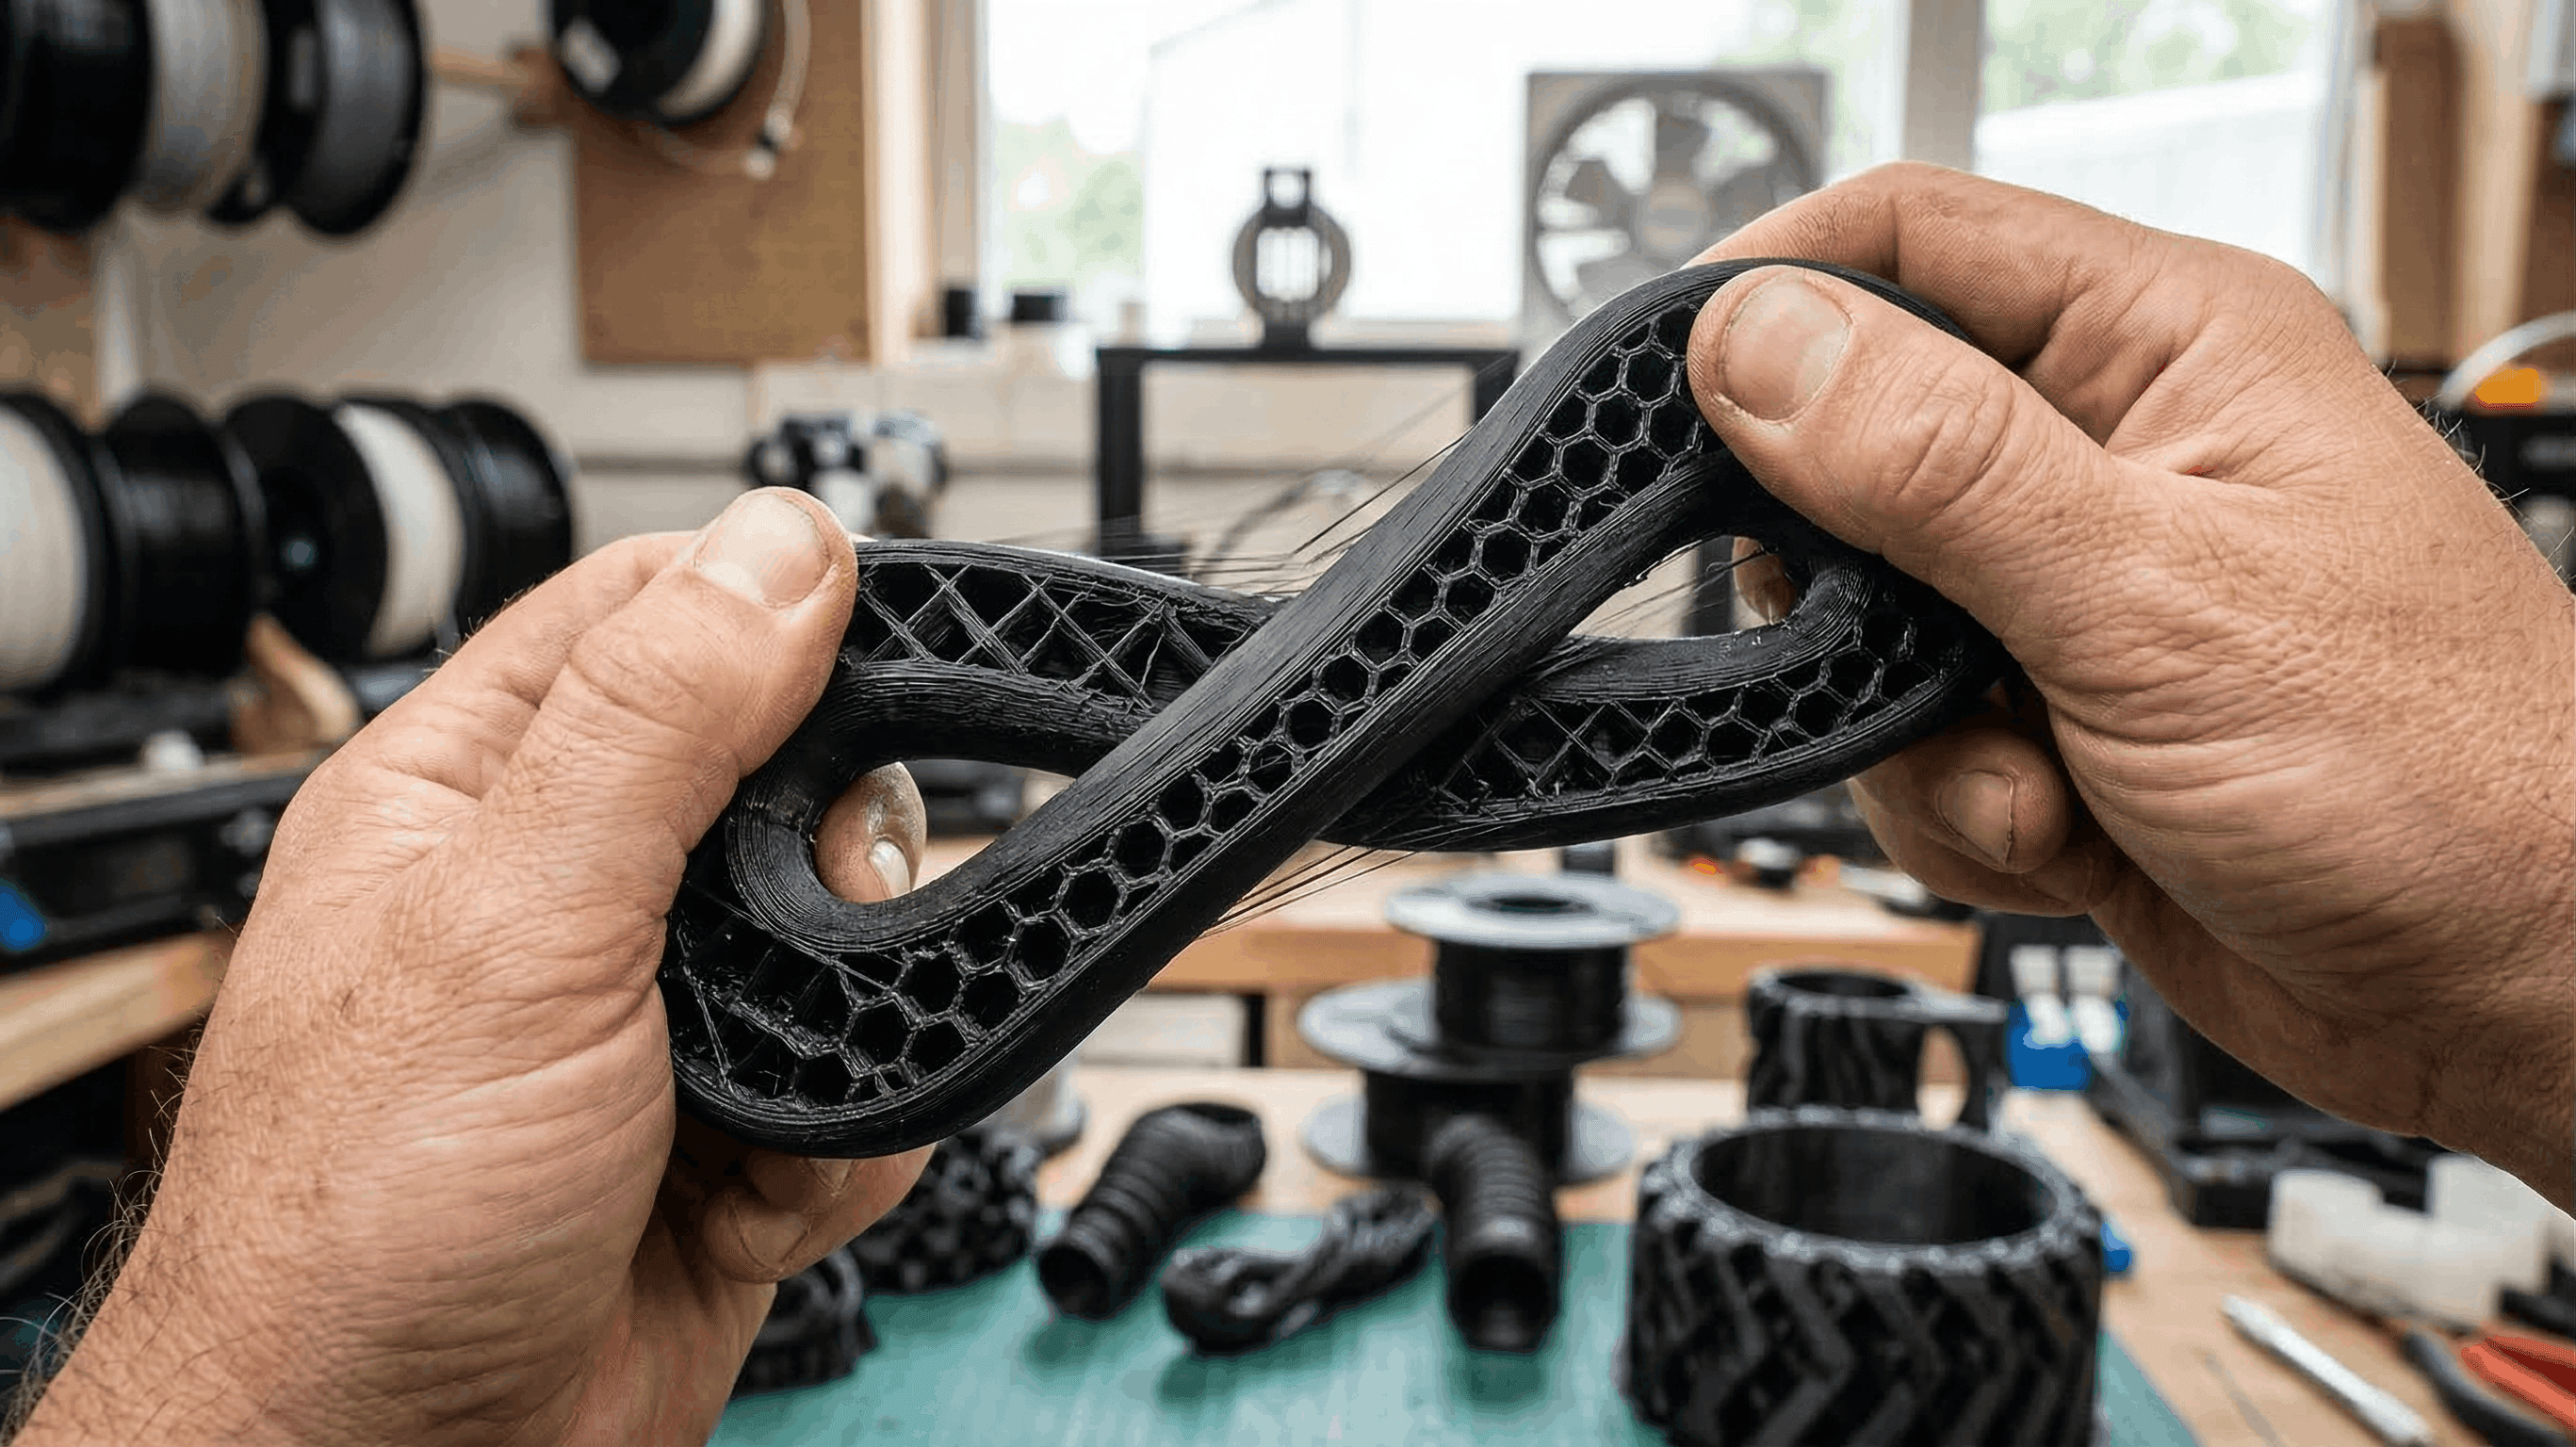
- Печать 3D-моделей в ТПУ: Печать гибких моделей требует системы экструзии с прямым приводом. Системы с боуден-трубкой часто забиваются, так как подача TPU через длинную трубку похожа на попытку протолкнуть мокрую лапшу. TPU легко подтекает, поэтому минимизация лишних перемещений над сложной геометрией необходима для качественной и гибкой печати.
ASA (акрилонитрил-стирол-акрилат): лидер для наружного применения
ASA — это современный, усовершенствованный брат ABS. Он обладает точно такой же высокой прочностью на растяжение и термостойкостью, но с одним огромным преимуществом: экстремальной устойчивостью к ультрафиолету.
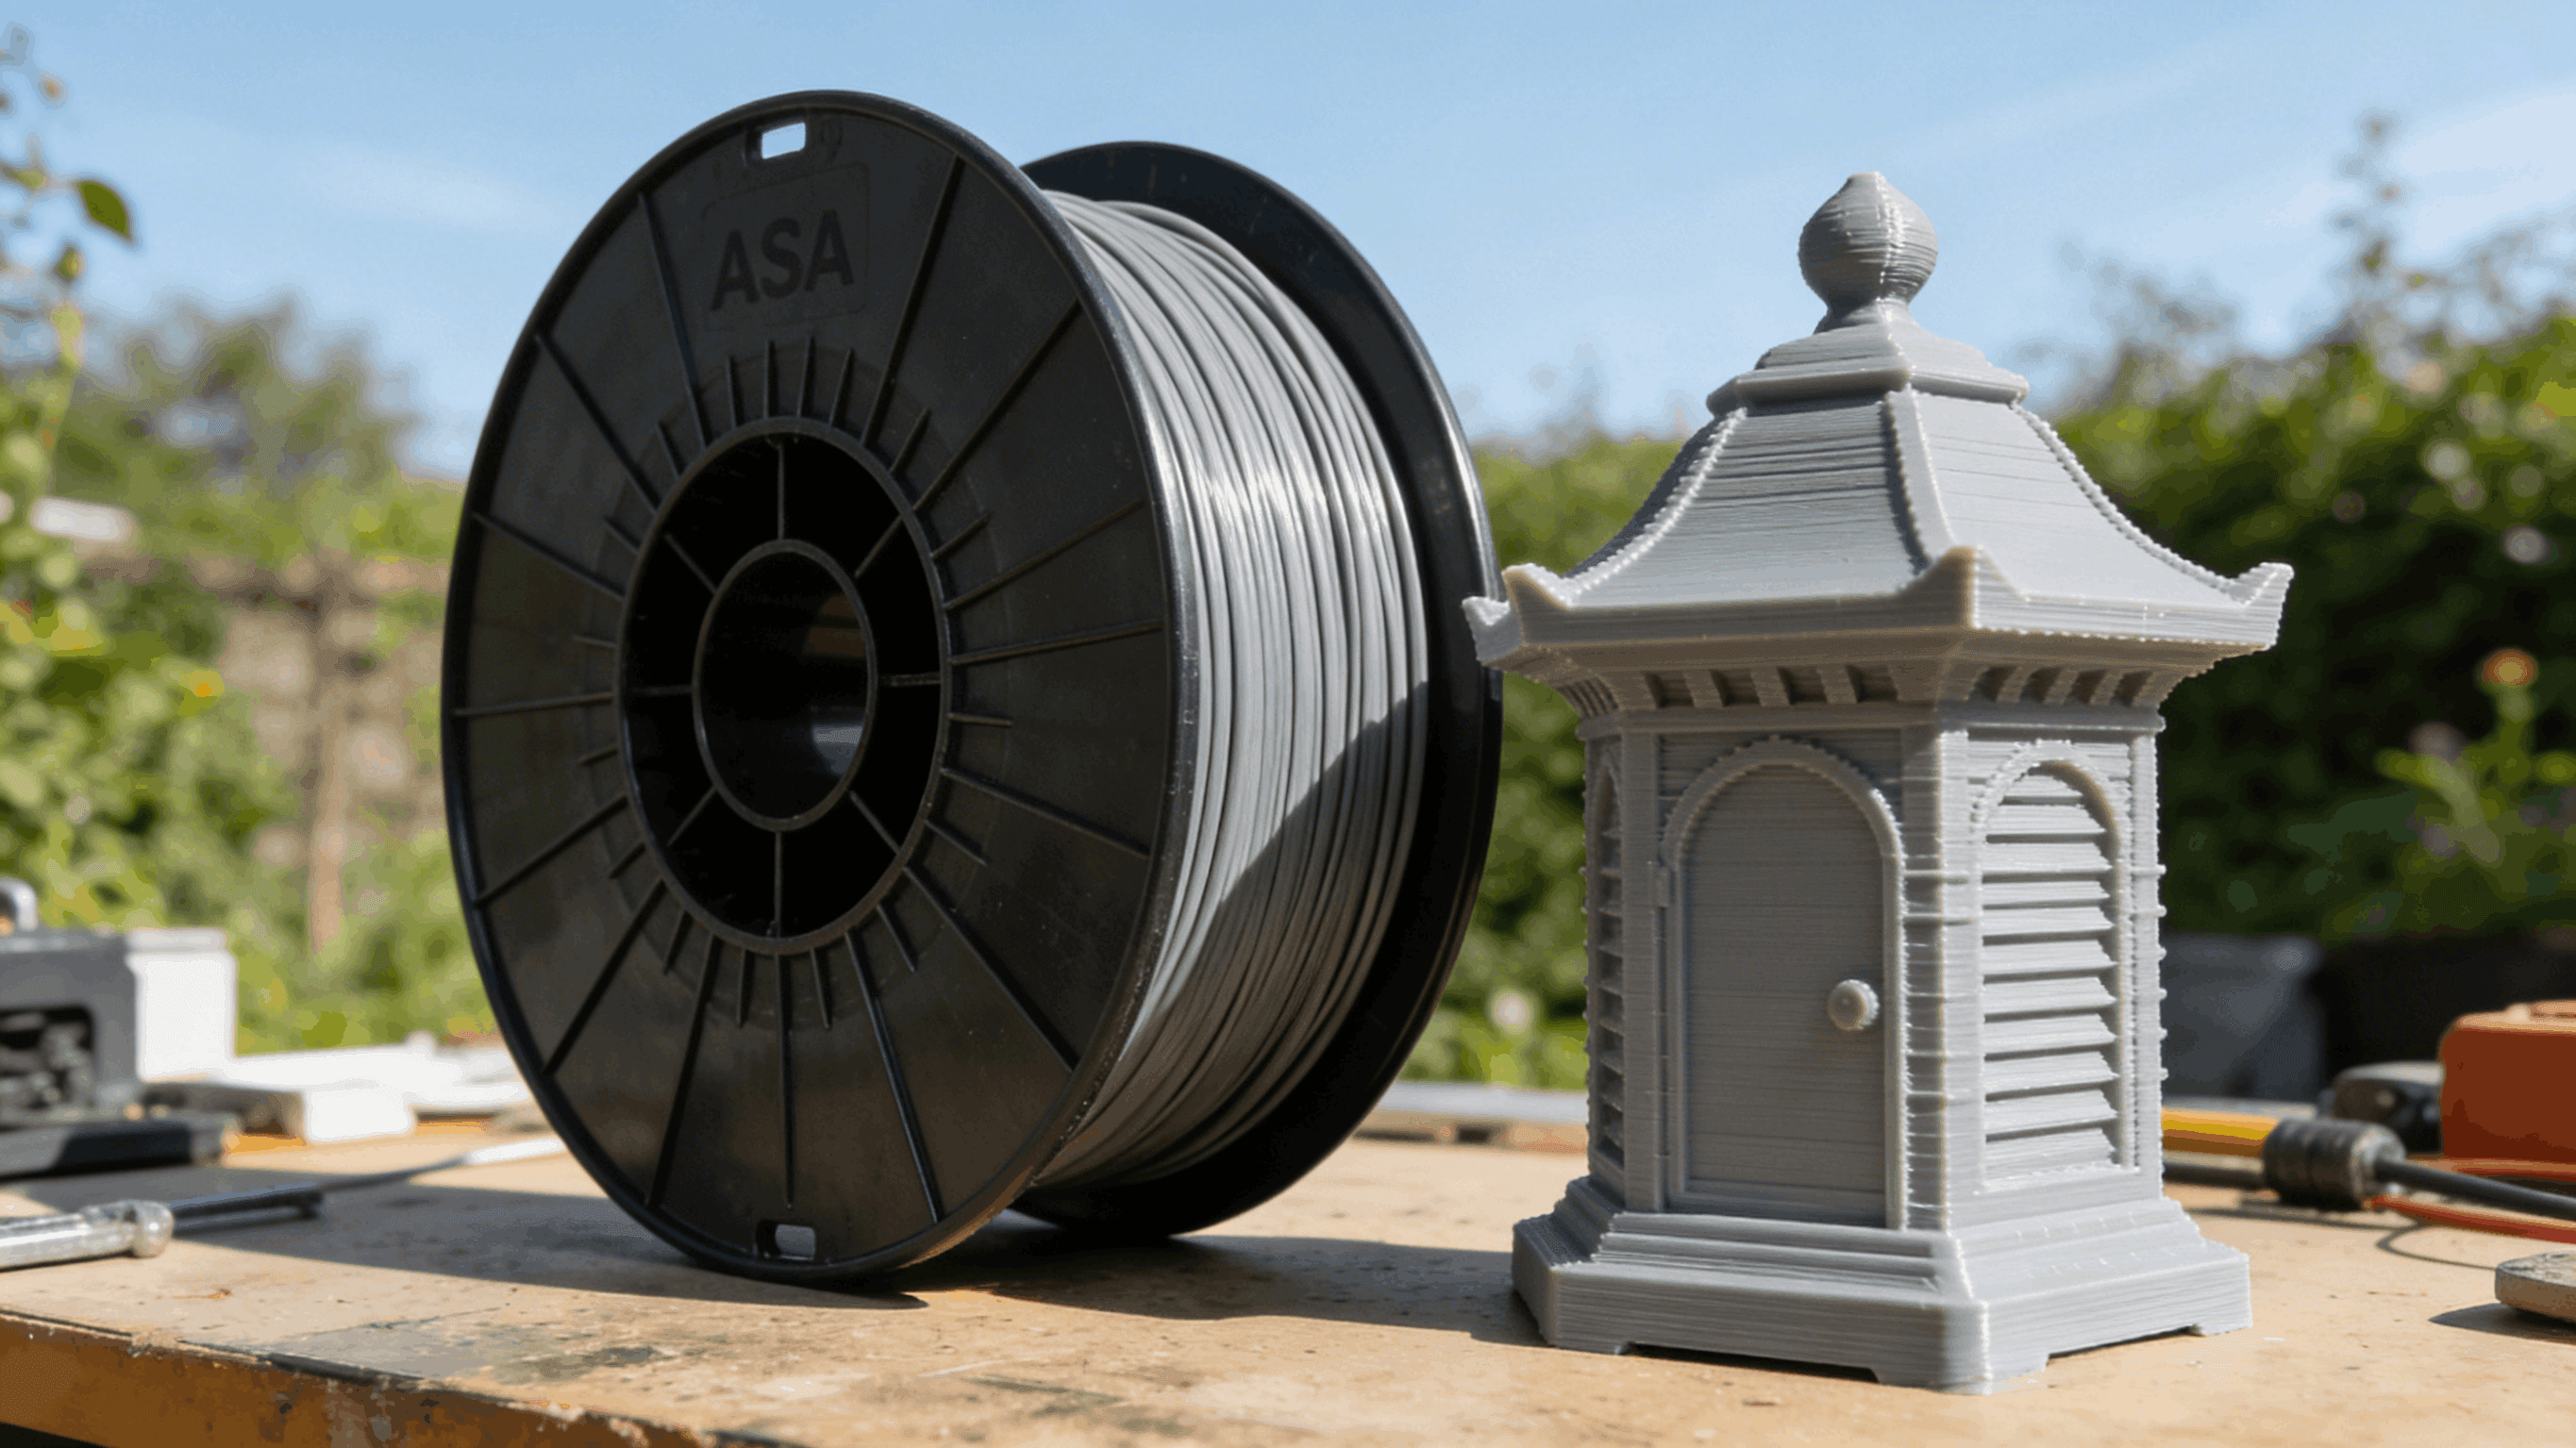
- Когда это применять: Если вы проектируете нестандартные садовые украшения, корпуса для уличных датчиков или автомобильные аксессуары, ASA не пожелтеет, не потрескается и не разрушается на солнце. Он всё ещё требует использования термокамеры/энклоузера, чтобы предотвратить коробление, но в целом печатать его несколько проще, чем стандартный ABS (акрилонитрилбутадиенстирол).
Смеси нейлона (полиамида) с углеродными волокнами
Нейлон невероятно прочен, отличается высокой ударопрочностью и очень низким коэффициентом трения (что делает его идеальным материалом для печати шестерён и петель).
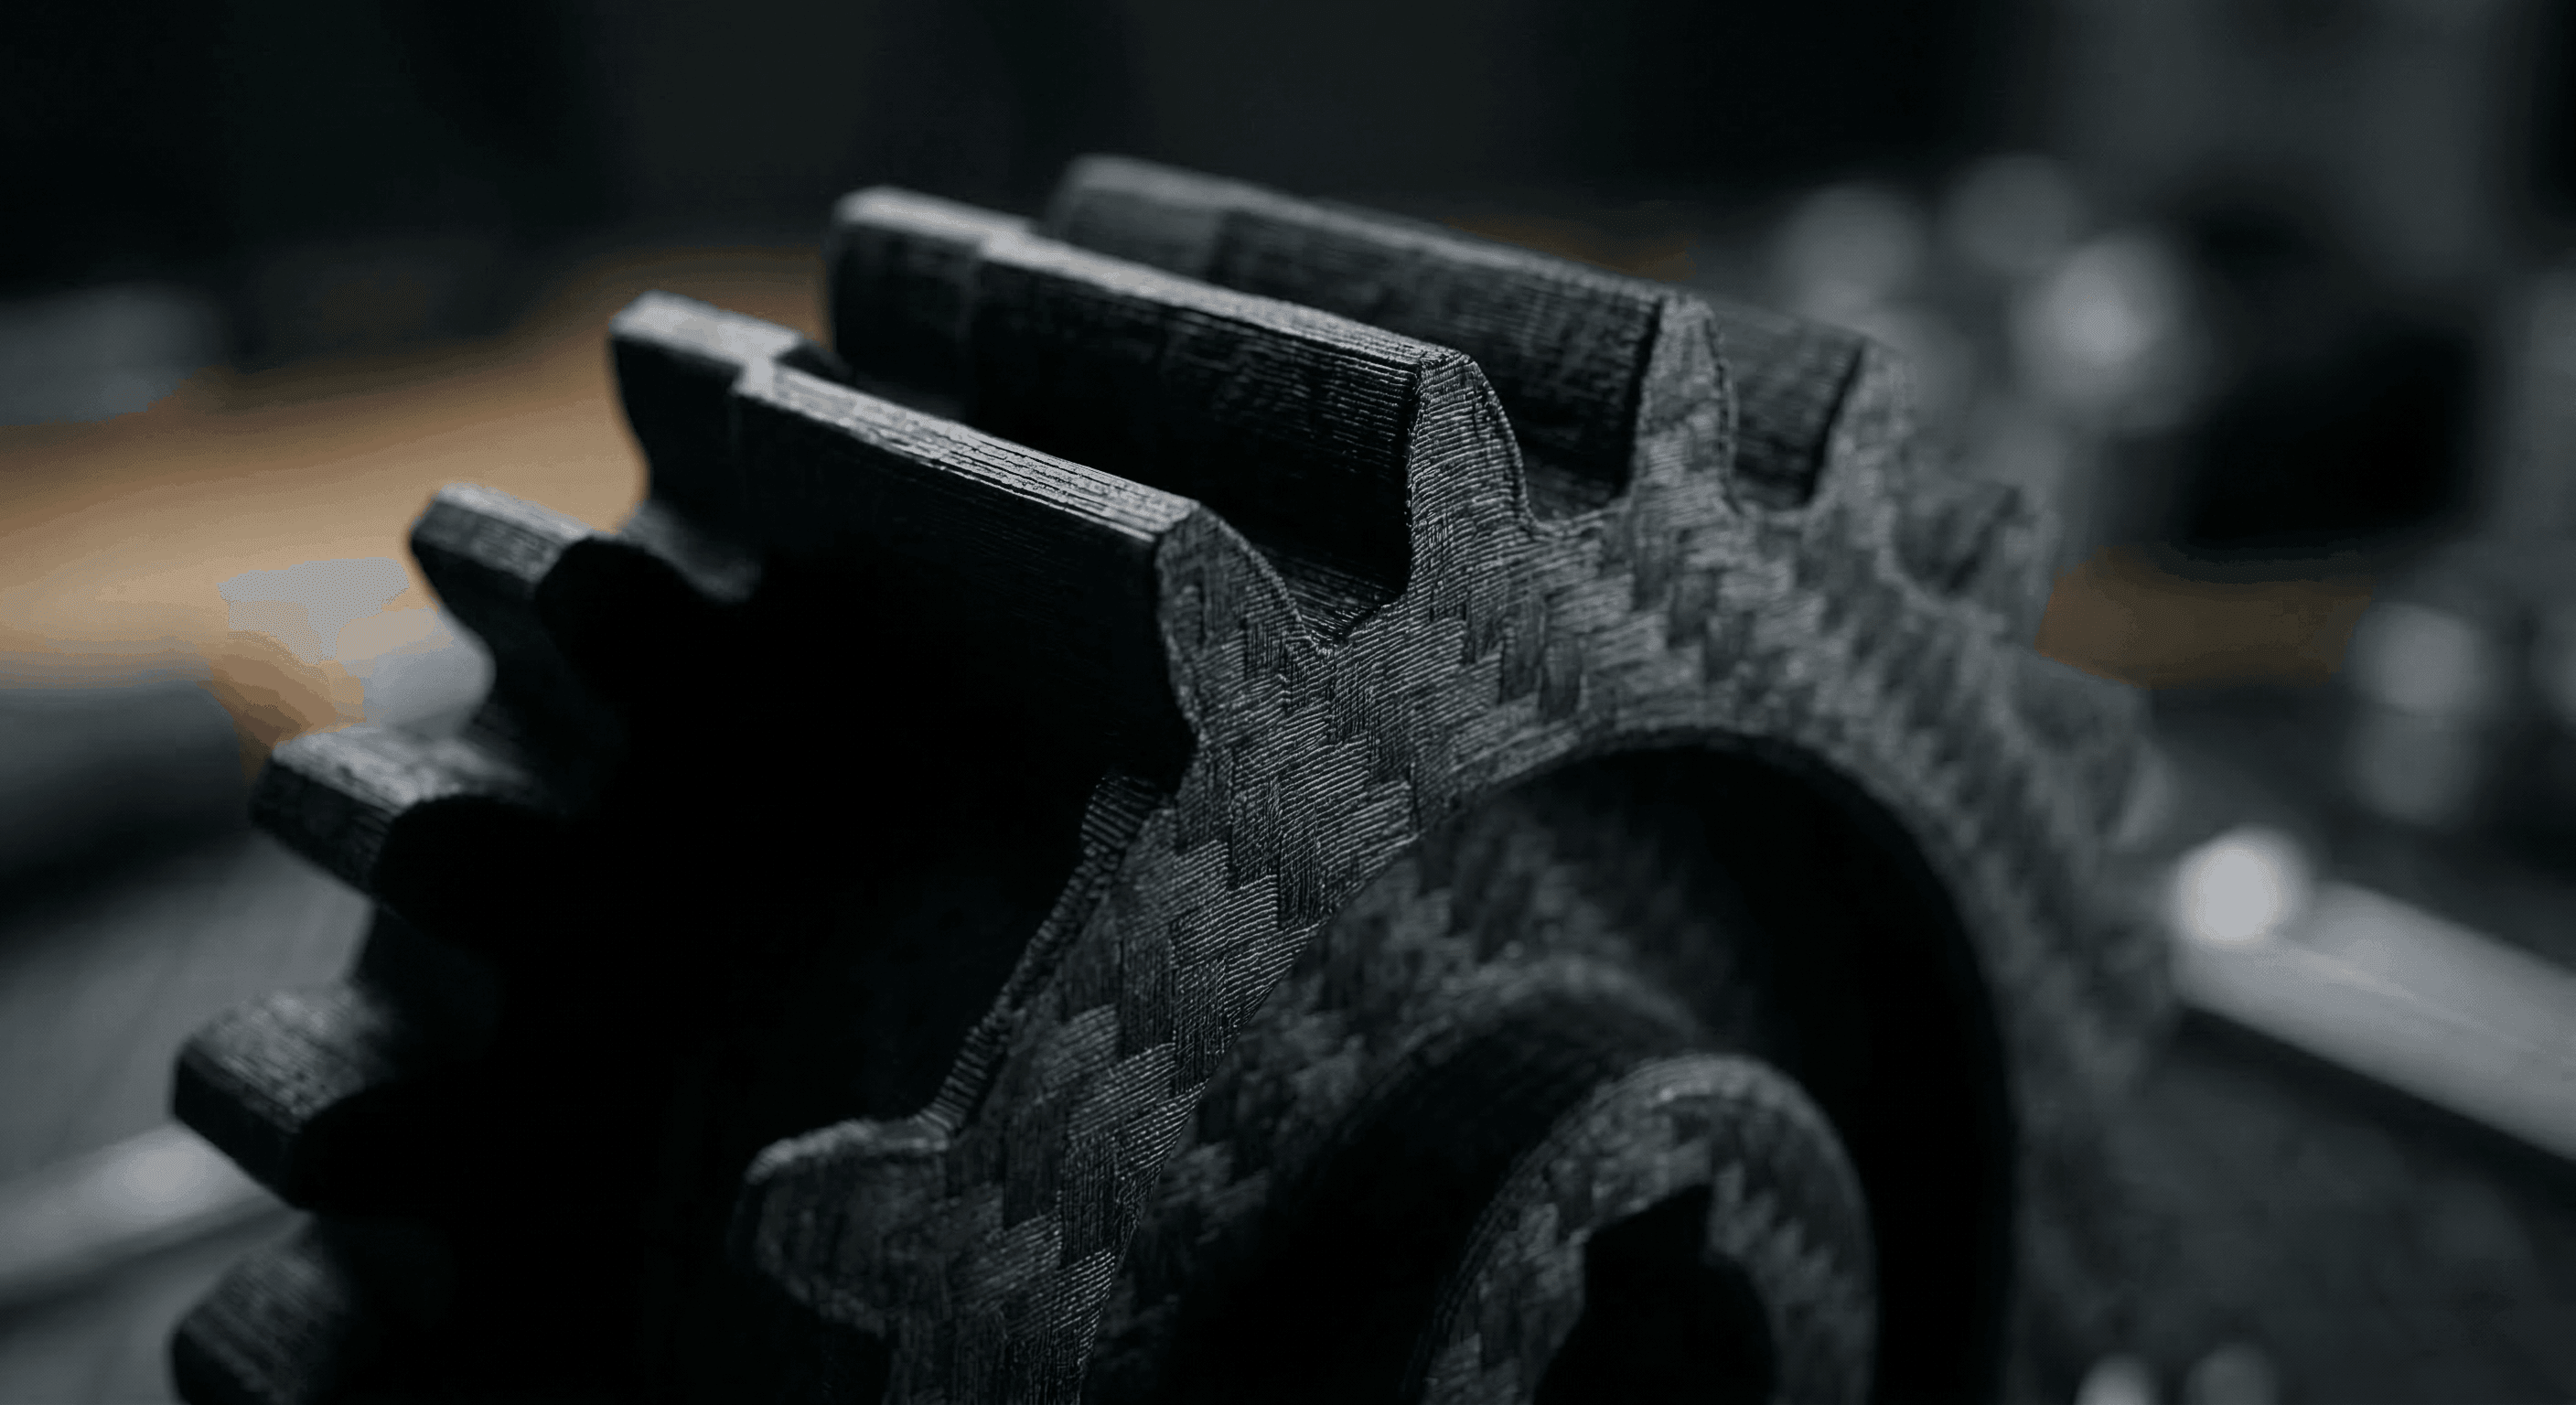
Многие производители теперь используют смеси нейлона или PETG с измельчённым углеродным волокном (CF). Углеродное волокно значительно повышает жёсткость материала и практически устраняет коробление. Если вы печатаете механические запасные детали, созданные с помощью ИИ, композиты с CF обеспечивают превосходную матово-чёрную поверхность, которая полностью скрывает межслойные границы.
Примечание: используйте сопло из закаленной стали, так как абразивное углеродное волокно выведет из строя стандартное латунное сопло всего за несколько часов.
Сравнение: PLA, PETG, ABS, TPU, ASA и Нейлон CF — Ключевые отличия
Нить для 3D-печати | Сложность печати | Сила и гибкость | Максимальная теплостойкость | УФ / Уличный | Корпус | Оптимальный проект |
|---|---|---|---|---|---|---|
Народно-освободительная армия Китая | 🟢 Очень простой | Средний / Жёсткий | ~60 °C (140 °F) | ⚠️ Неудовлетворительно | ❌ | Визуальные прототипы, макеты |
ПЭТГ | 🟡 Средний уровень | Высокая / Небольшая гибкость | ~80 °C (~176 °F) | ⚠️ Средняя степень | ❌ | Косплей-броня, крепления |
АБС | 🔴 Трудно | Высокий / Жесткий | ~105°C (~221°F) | ❌ Низкое качество | ✅ | Арт-игрушки с паровым сглаживанием |
TPU (тензорный процессор) | 🔴 Сложный | Экстремальный / Высокая гибкость | ~60 °C – 80 °C | ⚠️ Средний | ❌ | Чехлы для телефонов, кастомные шины |
АСА | 🔴 Сложный | Высокий / Жесткий | ~105°C (221°F) | ✅ Превосходно | ✅ | Реквизит для улицы, автомобильные моды |
Нейлон CF | ⚫ Очень сложно | Экстремально жесткий / Ultra Rigid | 120 °C и выше | ✅ Отлично | ✅ | Высоконагруженные шестерни, комплектующие для дронов |
Прорыв: Соединение разрыва между ИИ и печатью
Теперь, когда вы знаете, какой материал использовать, нам нужно решить самую большую проблему 3D-печати современных активов для ИИ: преобразование форматов и топологию сетки. Здесь Triverse AI меняет правила игры. Triverse AI разработан для генерации чистой, замкнутой топологии из четырехугольников — поэтому в большинстве случаев ваша сетка готова к подготовке к печати без обычных проблем с конвертацией.
Когда вы будете готовы к печати, Triverse AI позволяет экспортировать напрямую во все форматы, необходимые вашему слайсеру: .GLB, .OBJ, .STL, .3MF, .FBX или .USDZ. Без посредников при конвертации форматов. Скачайте, импортируйте, слайсируйте.
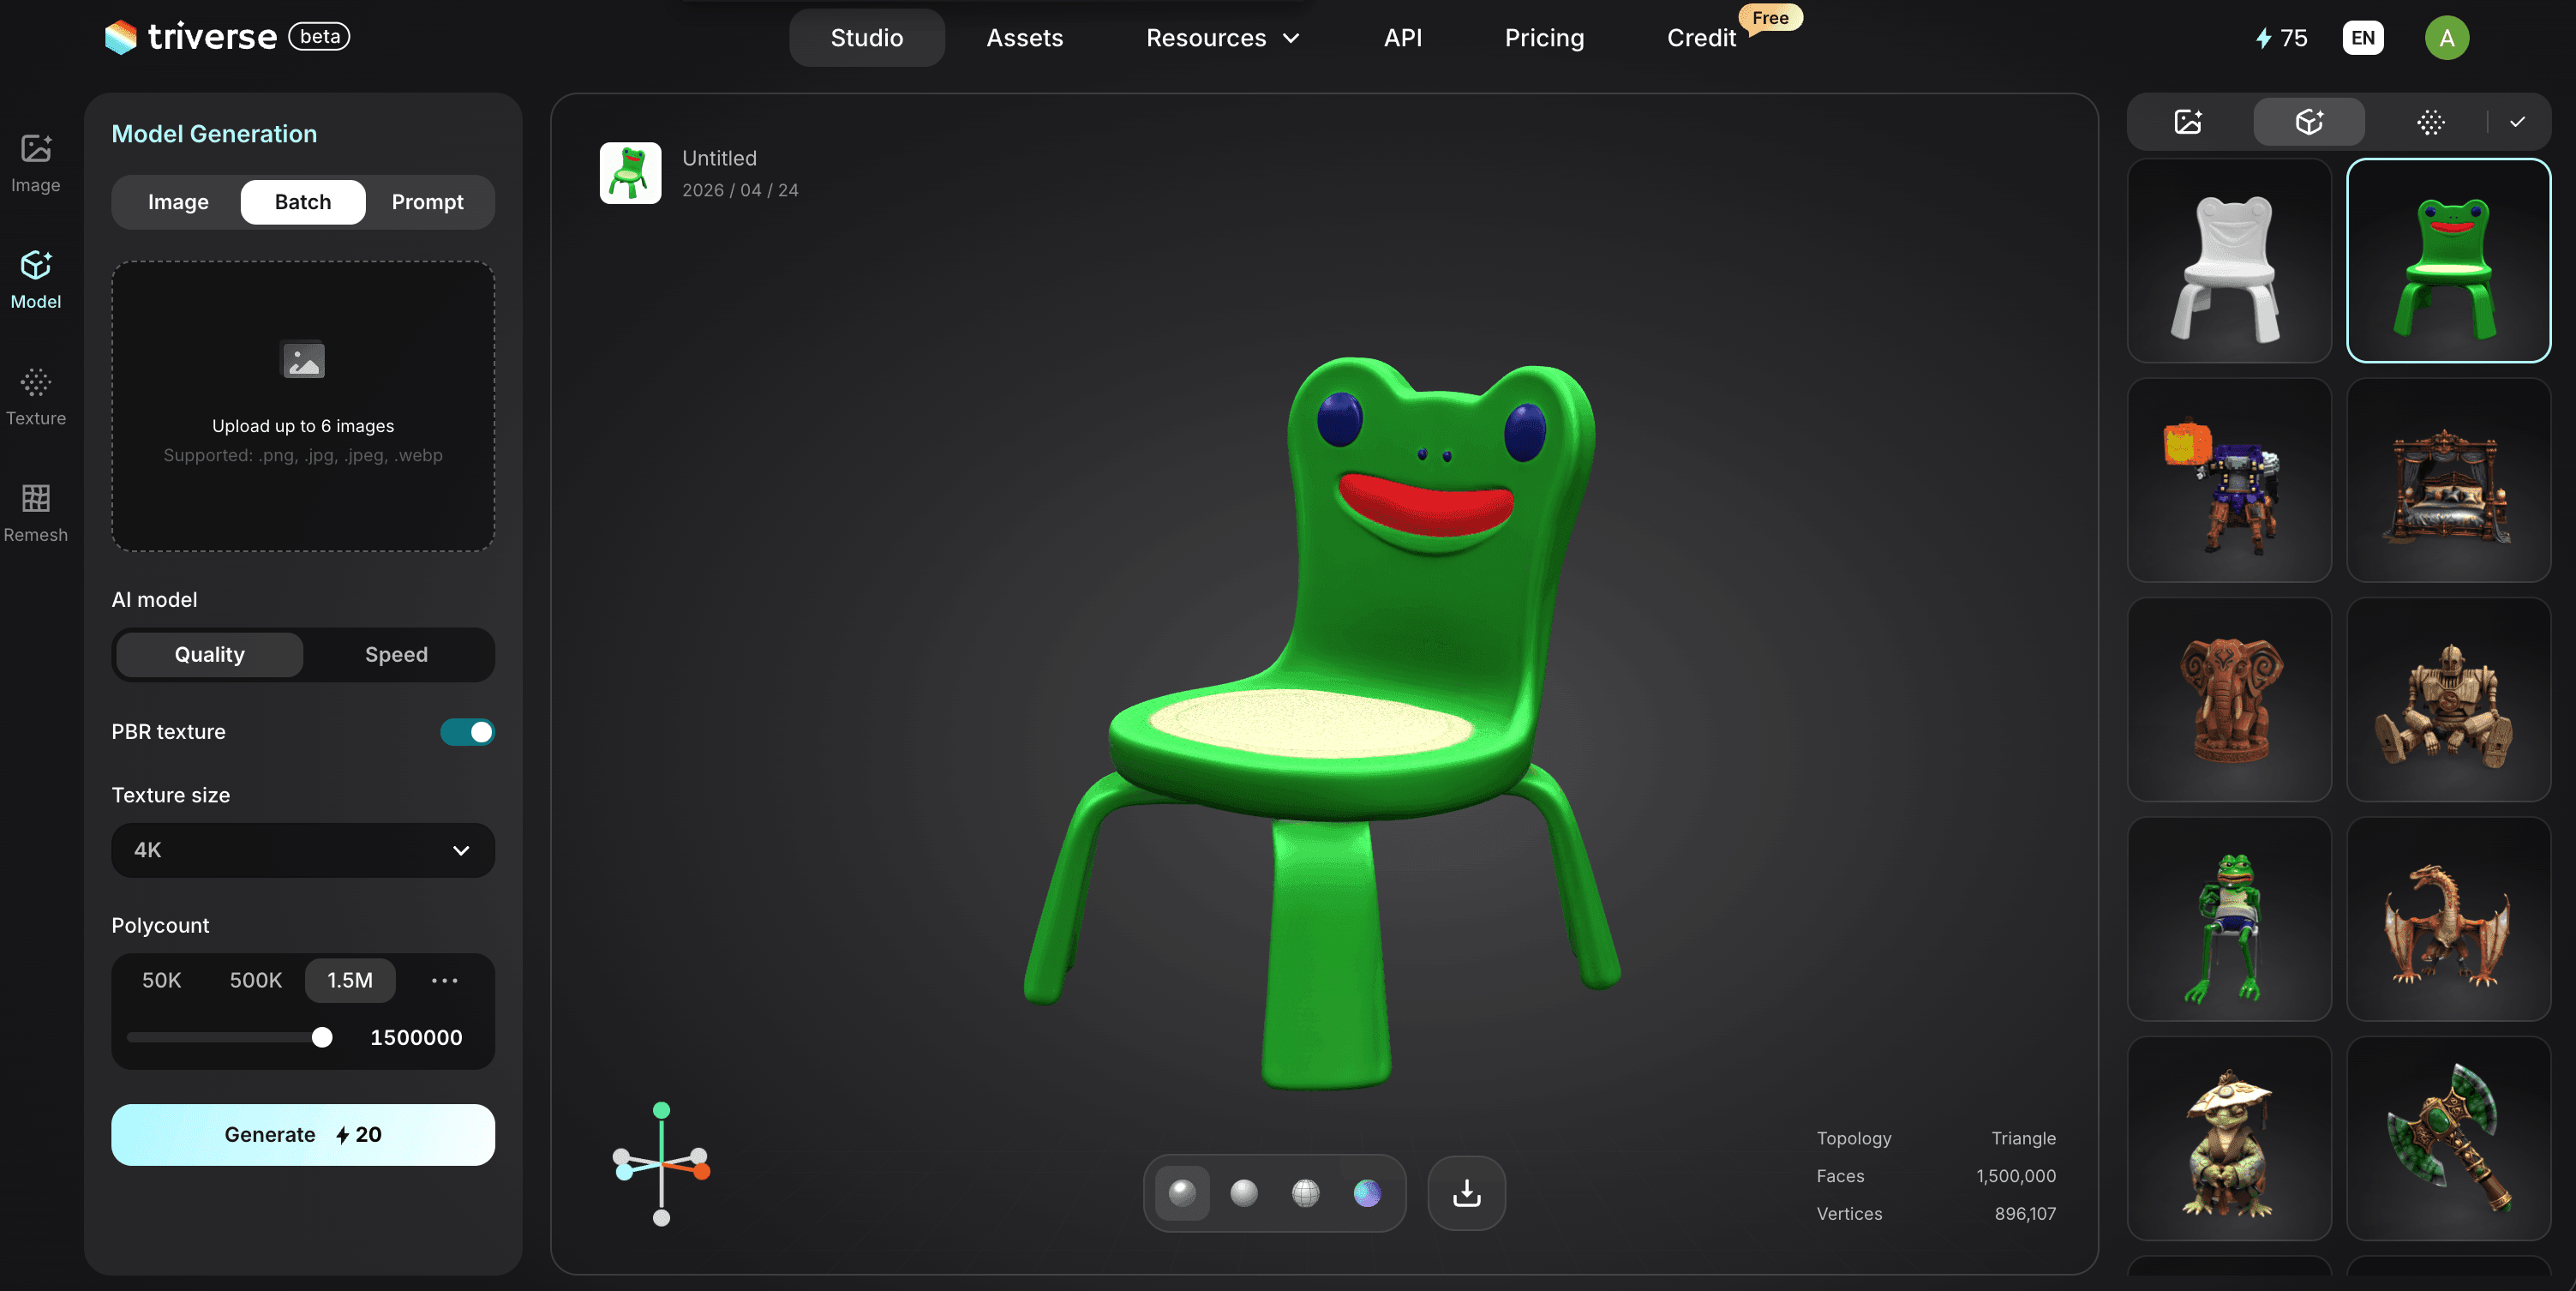
Результаты могут варьироваться в зависимости от сложности входных данных и выбранных настроек. Если вы столкнётесь со сбоем при конвертации, любой бесплатный инструмент, например Windows 3D Builder или Blender, справится с этим за секунды. Поскольку топология Triverse изначально чистая, процесс конвертации обычно проходит гладко в таких случаях.
Успешная настройка: настройки слайсера и постобработка
Загрузив исправный STL-файл и выбрав филамент, настройте эти заключительные параметры:
- Печать на нейтральной базе : Выберите серый или белый PLA.
- Шлифовка: Начните с наждачной бумаги зернистостью 200 и постепенно переходите к зернистости 600, чтобы убрать линии слоёв.
- Наполняющая грунтовка: Нанесите на модель автомобильный наполняющий грунт в аэрозоле. Этот густой, поддающийся шлифовке спрей заполняет микронеровности между слоями. Зашлифуйте поверхность ещё раз для получения идеально гладкого покрытия.
- Аэрография и ручная роспись: Используйте миниатюрные акриловые краски для воспроизведения цифровых текстур. Поскольку Triverse AI создаёт анатомически правильные и геометрически точные модели, техники нанесения размывок и сухой кисти равномерно распределяются по тщательно проработанным изгибам, не задерживаясь на дефектах печати.
- Соединение слоев: Убедитесь, что температура сопла экструдера соответствует рекомендациям производителя. Печать при слишком низкой температуре приведет к слабому сцеплению слоев, из-за чего модель может легко сломаться вдоль оси Z.
- Адгезия к платформе: Для напечатанных объектов с малой площадью основания в настройках слайсера необходимо использовать "Brim" (ободок) или "Raft" (поддон), чтобы обеспечить максимальное прилипание к столу и предотвратить смещение модели соплом.
- Коэффициент экструзии (Скорость подачи): Поскольку модели ИИ имеют сложные микродетали, чрезмерное выдавливание сделает вашу 3D-печать комковатой. Калибруйте расход материала для каждой новой катушки.
Частые вопросы о филаменте для 3D-принтера
Заключение
Понимание различных типов филамента для 3D-принтеров является основой успешного производства. Однако даже самый дорогой в мире филамент с углеродным волокном не спасет результат печати, если исходная цифровая геометрия повреждена.
Чтобы ваши идеи передавались без искажений с экрана в физический мир, необходимо начинать с математически точной сеточной модели.
Готовы начать печать своих идей? Попробуйте Triverse AI сегодня, чтобы генерировать чистые, готовые к печати высокодетализированные 3D-активы, которые будут идеально совместимы с вашим слайсером и 3D-принтером.