Calibration de la première couche en impression 3D : nivellement du plateau, réglage de l'offset Z et adhésion optimale
Nivellement du plateau, offset Z, paramètres du slicer : tout maîtriser grâce à un seul guide. Ce guide couvre le PLA, le PETG, l'ABS et les modèles générés par IA. Obtenez des premières couches parfaites à coup sûr.
Publié le ·Mis à jour le
Vous avez déjà vécu cela. L'imprimante commence à chauffer, le modèle se charge, la première couche est déposée, et c'est un désastre. Des trous. Des marques de couches. Des coins qui se soulèvent. Vous re-nivellez le plateau. Même résultat. Vous ajustez l'offset Z. Toujours faux. La première couche est l'étape la plus sensible de l'impression 3D ; lorsqu'elle échoue, le reste importe peu.
Ce guide va droit au correction des erreurs de première couche en impression 3D. Nous expliquons la différence entre le nivellement du plateau et le décalage Z — deux concepts que beaucoup confondent. Nous détaillons les étapes exactes de calibration, vous fournissons les paramètres de logiciel de tranchage pour chaque matériau courant, et associons chaque symptôme courant de première couche à sa cause et à sa solution. À la fin, votre première couche sera cohérente sur toutes vos impressions.
Mise à niveau du plateau vs décalage en Z : comprendre la différence en premier lieu
Ces deux procédures fonctionnent ensemble et ne sont pas interchangeables. Les mélanger est la cause la plus fréquente d'échec de l'étalonnage de la première couche.
À quoi sert vraiment le nivellement du plateau
Le nivellement du plateau rend le plan d'impression parallèle au parcours de la buse. L'objectif n'est pas d'avoir un plateau parfaitement plat — c'est le parallélisme qui compte. Même si votre plateau présente un léger bombement au centre, le nivellement permet à la buse de maintenir la même hauteur au-dessus de la surface du plateau à chaque point.
La dilatation thermique modifie la position du lit lorsqu'il chauffe. C'est pourquoi vous devez toujours effectuer le nivelage du lit à la température d'impression. Le nivelage à froid fausse le résultat.
Fonctionnement réel du Z-Offset
Le décalage en Z est le réglage vertical fin que vous appliquez après la fin du nivellement. Il contrôle l'aplatissement — le degré de compression de la première couche contre le plateau d'impression. Considérez-le comme votre molette de réglage fin.
Un décalage Z positif soulève la buse. Un décalage négatif l'abaisse. La direction correspondante dépend de votre firmware, et c'est là que les gens sont confus. Sur certains systèmes, négatif signifie plus près du plateau d'impression. Sur les imprimantes Bambu Lab, toutes les valeurs sont négatives par défaut. Consultez la documentation de votre imprimante avant de tirer des conclusions.
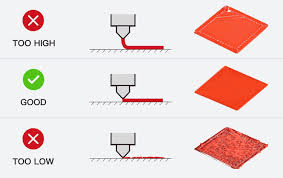
Trop haut : espacement entre les couches, mauvaise adhérence. Trop bas : surépaisseurs, marques de raclage, pied d'éléphant sur le bas de votre impression.
L'ordre correct
Équilibrez toujours d'abord le plateau. Ensuite, réglez votre offset Z. La modification du nivellement du plateau ne réinitialise pas votre offset Z. Cependant, si vous effectuez un ajustement physique du plateau — en changeant les plateaux d'impression ou en déplaçant les vis — rééquilibrez avant d'ajuster à nouveau l'offset Z.
Calibration de la première couche : le processus en 3 étapes
Une fois que vous aurez compris la différence entre le nivelage du plateau et le décalage en Z, l'étalonnage devient relativement simple.
Étape 1 Aplanissez votre lit pendant qu'il est chaud
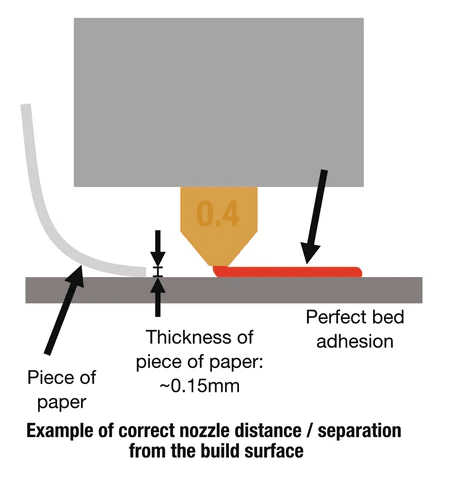
Préchauffez votre plateau à votre température d'impression habituelle avant de commencer. Déplacez la buse manuellement vers chaque coin et le centre du plateau. Glissez une feuille de papier A4 standard (80 g/m²) sous la buse. Ajustez les vis de nivellement du plateau jusqu'à sentir une résistance légère et uniforme en retirant le papier — le papier doit coulisser sans se déchirer.
Répétez ce processus à chaque coin deux à trois fois. L'ajustement d'un coin affecte les autres. Portez une attention particulière au centre, où le gauchissement du plateau est le plus fréquent.
Pour le nivellement assisté : les utilisateurs Creality disposent du CR-Touch, les imprimantes Prusa offrent un nivellement de lit par maillage, et les imprimantes Bambu Lab génèrent automatiquement un maillage de lit détaillé. Ces outils ne remplacent pas la méthode papier pour le réglage initial — ils compensent les irrégularités de surface par la suite.
Étape 2 : Définissez votre Z-offset
Effectuez un test d'impression de la première couche. Les utilisateurs de Bambu Lab peuvent effectuer des ajustements en direct via l'écran de l'appareil ou directement dans Bambu Studio sous Appareil, puis Calibrage, puis Z-Offset. Les imprimantes Prusa série MK équipées d'une cellule de charge (LoadCell) exécutent un calibrage automatique de la première couche mais permettent toujours un réglage manuel fin via le menu. Sur la Prusa MINI, allez directement dans Calibrage puis Z-Offset. Sur les machines Creality fonctionnant avec le firmware Marlin, démarrez une impression lente de la première couche, puis accédez à Réglage puis Z-Offset et ajustez par incréments de 0,05 mm.
Enregistrez votre nouveau décalage Z dans l'EEPROM ou la mémoire de l'imprimante après chaque modification. La plupart des utilisateurs qui perdent leur décalage Z ont simplement oublié de l'enregistrer.
Étape 3. Affinez les réglages de votre trancheuse
Le calibrage du matériel seul ne suffit pas. Vos paramètres du logiciel de tranchage déterminent la façon dont la première couche sera réellement imprimée.
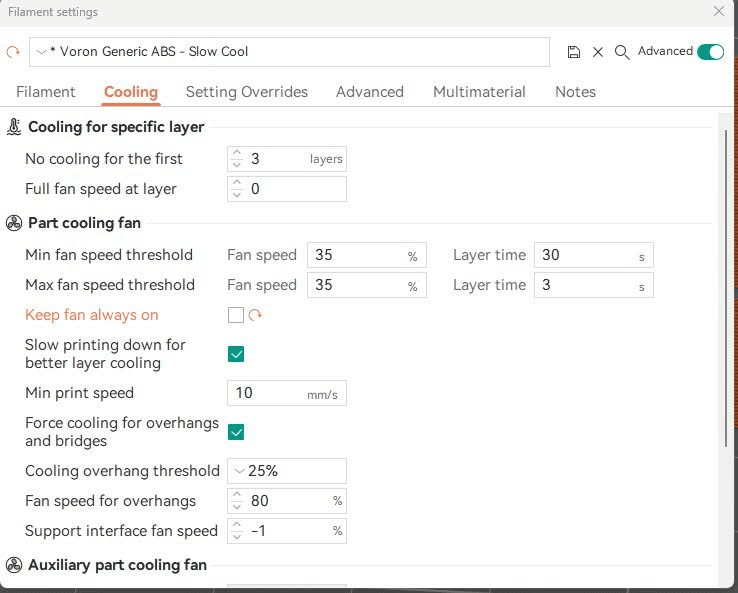
Réglez la hauteur de la première couche entre 0,20 mm et 0,28 mm pour une buse standard de 0,4 mm. Utilisez une vitesse d'impression plus lente pour la première couche, de 20 à 40 mm/s — imprimer la première couche rapidement est l'une des erreurs les plus courantes. Laissez le temps au filament de bien adhérer. Désactivez le ventilateur de refroidissement de la pièce pour les une ou deux premières couches. Un refroidissement prématuré affaiblit l'adhérence, en particulier avec le PLA.
Paramètres de découpe de la première couche par logiciel
Réglages de la première couche sous Cura
Réglez la hauteur de couche initiale entre 0,20 mm et 0,24 mm. Augmentez la largeur de ligne de la couche initiale à 110-120 % du diamètre de votre buse — cela offre au filament une plus grande surface de contact. Réduisez la vitesse de la première couche à 20-30 mm/s. Utilisez une jupe pour purger la buse ou une bordure pour les grands modèles et les matériaux sujets aux problèmes d'adhérence.
Réglages de PrusaSlicer et Bambu Studio
Les paramètres sont similaires : hauteur initiale de la couche de 0,20 à 0,25 mm, vitesse de la première couche de 20 à 30 mm/s. Bambu Studio propose une fonctionnalité supplémentaire utile : en activant la compensation complète du maillage du plateau, puis en créant un profil dédié pour la première couche qui vous permet de surcharger spécifiquement la vitesse, le débit et la température pour la couche initiale. Cela est particulièrement utile lors de l'impression de géométries complexes présentant des zones de contact irrégulières avec le plateau.
Paramètres de la première couche par type de filament
Les réglages qui fonctionnent pour le PLA ne fonctionneront pas avec le PETG. Voici ce qu'il faut modifier.
APL
Buse : 200 à 210 °C. Plateau : 50 à 60 °C. Le PLA est le filament le plus tolérant pour le réglage de la première couche. Même avec de légères erreurs, les impressions restent utilisables. Attention à l'effet « pied d'éléphant » — si la base de votre impression s'évase, la buse est légèrement trop proche du plateau.
PETG
Buse : 230 à 245 degrés Celsius. Plateau : 70 à 85 degrés Celsius. Le PETG nécessite un plus grand aplatissement pour une bonne adhérence. Réglez votre offset Z légèrement plus bas que pour le PLA. Le PETG a aussi tendance à suradhérer à certaines surfaces d'impression. Utilisez un agent de démoulage comme de la laque pour cheveux ou une feuille PEI si l'impression adhère trop fermement.
ABS et ASA
Buse d'impression : 230 à 250 degrés Celsius. Plateau chauffant : 100 à 110 degrés Celsius. Ces plastiques se déforment considérablement lorsque la température fluctue. Une enceinte n'est pas une option — c'est une nécessité absolue pour obtenir des premières couches uniformes avec de l'ABS. L'adhésion de la première couche est particulièrement délicate car le matériau rétrécit en refroidissant, ce qui provoque un décollement du plateau.
TPU
Buse d'extrusion : 220 à 250 degrés Celsius — vérifiez votre marque spécifique. Plateau : 50 à 60 degrés Celsius. Imprimez le TPU très lentement : 15 à 25 mm/s pour la première couche. Il nécessite plus d'écrasement et fonctionne mieux avec une extrudeuse directe. Le TPU est particulièrement sensible à la compression, ce qui signifie que le décalage Z est plus important ici qu'avec tout autre filament. De petits ajustements font une grande différence.
Les paramètres varient considérablement selon lestypes de filaments d'imprimante 3D — si vous changez de matériau, recalibrez votre première couche avant votre première vraie impression.
Dépannage de la première couche : des symptômes aux solutions
La plupart des lecteurs découvrent cet article parce que quelque chose cloche déjà. Voici comment le diagnostiquer vite.
Des espaces entre les lignes ? La buse est trop haute
Si les lignes déposées par votre imprimante ne se rejoignent pas et que le filament n'adhère pas au plateau de construction, la buse est trop éloignée. Diminuez votre décalage Z par incréments de 0,05 mm. Réduisez la vitesse de la première couche à 20 mm/s. Réduisez légèrement la hauteur de votre première couche.
Lignes striées ou éraflées ? Votre buse est trop basse
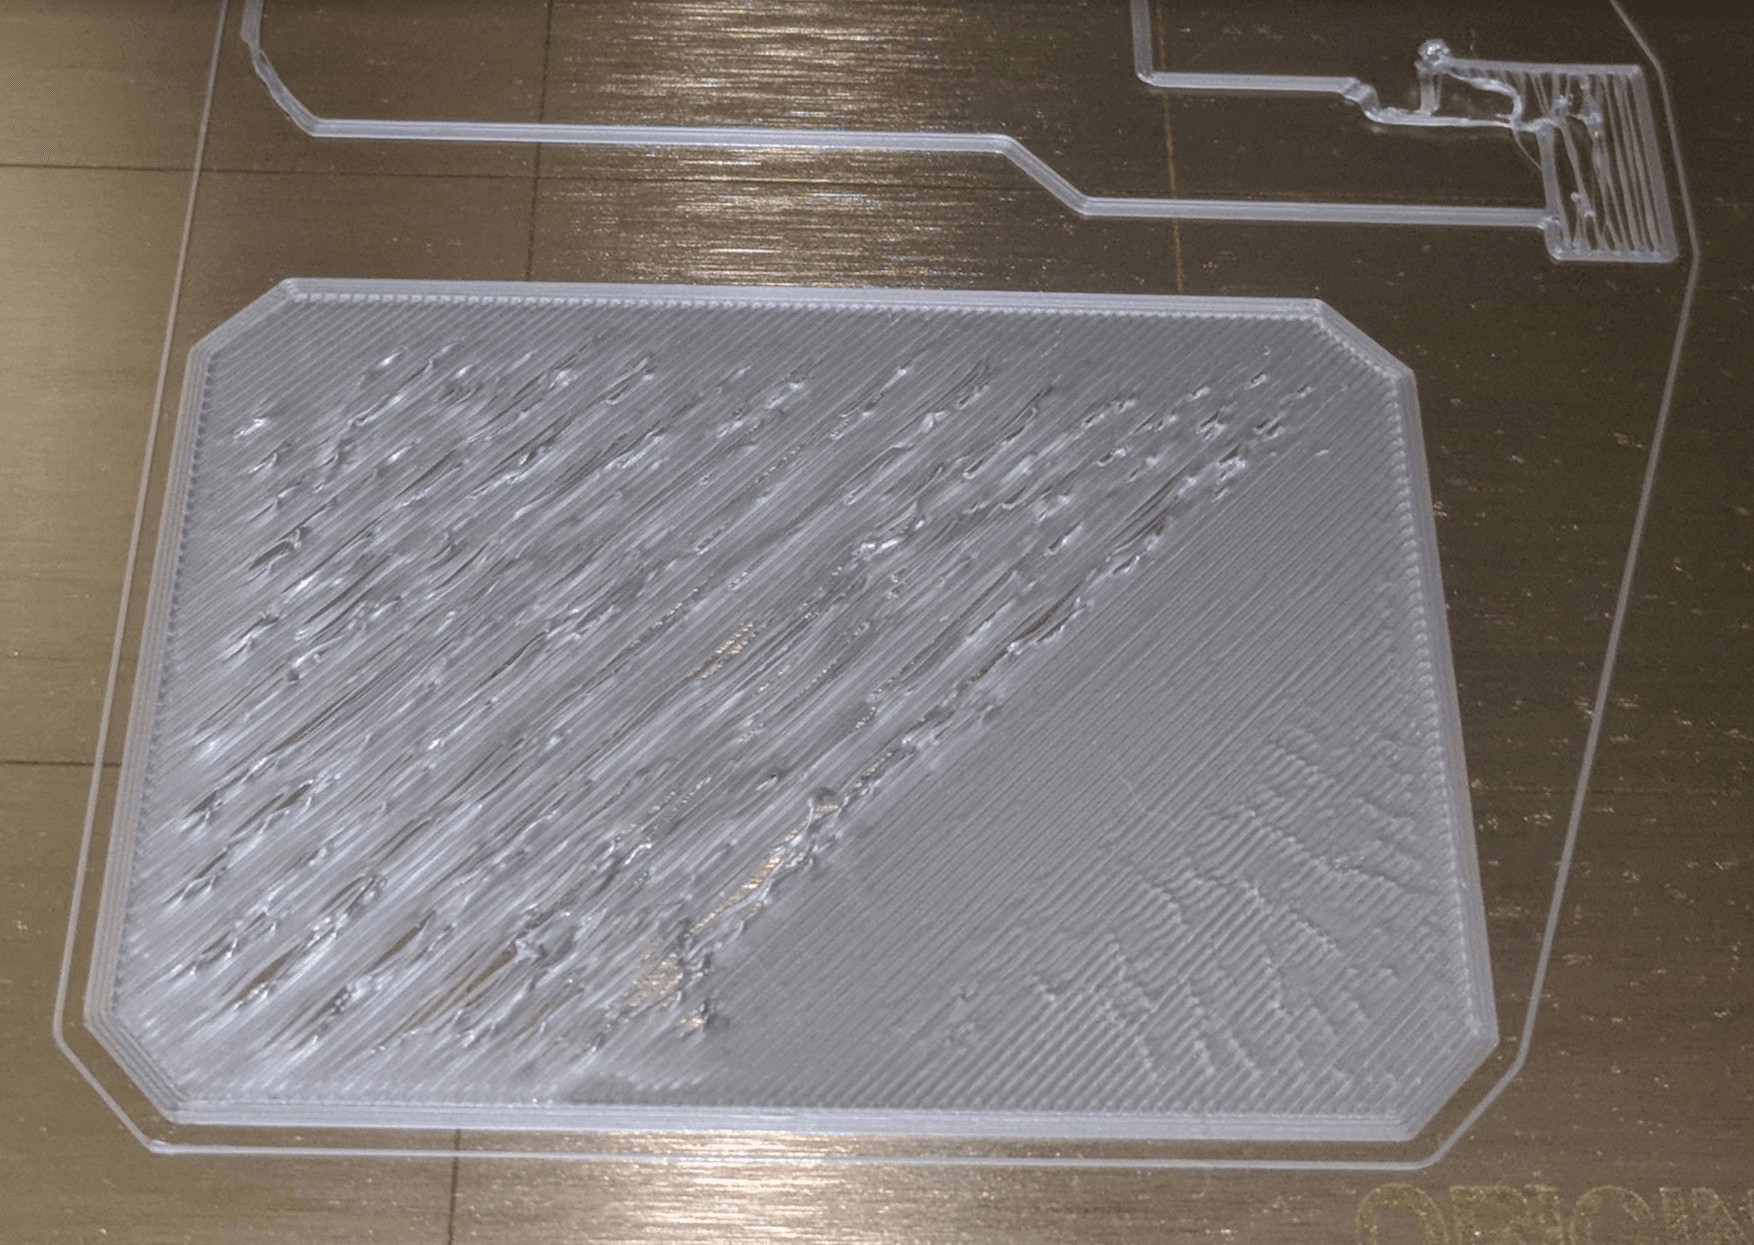
Si les lignes sont visiblement aplaties avec des bourrelets entre elles, la buse est trop proche. Le filament est écrasé contre le plateau. Augmentez votre décalage en Z. Augmentez la hauteur de votre première couche. Si le bas de votre impression s'évase vers l'extérieur — ce qu'on appelle le pied d'éléphant — augmentez le décalage en Z ou réduisez légèrement la température du plateau.
L'impression se décolle seulement dans les coins ?
Le centre est correct. Les coins se soulèvent et s'enroulent. C'est presque toujours un problème de nivellement du lit. Rénivelez le lit lorsqu'il est chauffé. Vérifiez le centre du lit pour détecter un gauchissement. Éliminez les courants d'air dans la pièce. Ajoutez une bordure de 8 à 15 mm dans votre logiciel de tranchage (slicer) ou appliquez une fine couche de colle en bâton ou de laque pour cheveux aux coins.
Première Couche Bonne, Couches Suivantes Échouent
Si votre première couche est parfaite mais que les couches commencent à se décoller en cours d'impression, le problème n'est pas la calibration de la première couche — c'est l'adhésion des couches. Augmentez légèrement la température de votre buse. Réduisez la vitesse d'impression. Vérifiez qu'aucun courant d'air ne refroidit l'impression de façon inégale.
Remarque concernant la propreté de la literie
Avant de toucher à votre décalage Z, nettoyez le plateau. L'alcool isopropylique (IPA) à 90 % ou plus dissout la plupart des résidus de filament. Un plateau sale provoque plus d'échecs de première couche que tout autre facteur isolé. Si votre première couche fonctionnait hier et ne fonctionne pas aujourd'hui, le plateau est probablement sale, et non déréglé.
Défaillances d'un seul côté après le cycle ABL ?
Le nivellement automatique du lit compense l'inclinaison sur la surface du lit. Il ne définit pas votre décalage en Z et ne configure pas vos paramètres de première couche dans le slicer. Après avoir exécuté le nivellement automatique, vous devez toujours définir un décalage en Z approprié et configurer séparément la hauteur et la vitesse de votre première couche.
Comment interpréter un test d'impression de première couche
Imprimez un grand carré à couche unique ou un rectangle de calibration spécifique. Pour les imprimantes Creality, un cube de calibration de 20 mm avec les trois premières couches fonctionne bien. Pour Prusa et Bambu Lab, les modèles de calibration intégrés sont spécialement conçus à cet effet.
Recherchez des lignes uniformément espacées, légèrement écrasées et présentant un léger brillant. C'est correct. Des espaces signifient que la buse est trop haute. Des lignes trop aplaties avec des crêtes signifient que la buse est trop basse. Des résultats cohérents sur toute la surface carrée signifient que votre décalage Z est bien réglé. Des résultats incohérents d'un coin à l'autre signifient que le nivellement du plateau doit être refait.
Impression 3D de Modèles générés par l'IA : Préparation supplémentaire de la première couche
Les modèles générés par IA ont souvent des bases complexes et irrégulières qui nécessitent une attention particulière avant que la première couche puisse adhérer correctement.
Ouvrez votre logiciel de tranchage. Avant d'envoyer le modèle à l'impression, orientez-le de manière à ce que la plus grande face plane soit en contact avec le plateau d'impression. Ne partez pas du principe que l'orientation choisie par l'IA est la bonne pour l'impression.
Lorsque vous générez le modèle, incluez les caractéristiques de base plate dans votre consigne. Décrivez l'utilisation prévue — « base stable adaptée à l'impression FDM » ou « fond plat, pas de surplombs sur la base » — et l'outil d'IA aura plus de chances de produire une géométrie qui s'imprime correctement.
Avec Triverse AI, exécutez l'outil Remesh avant d'exporter. Cela optimise la géométrie de la base et transforme une surface mince ou cassée en un maillage propre et étanche. Exportez en STL, déposez-le dans votre slicer, ajoutez un brim de 8 à 15 mm pour une meilleure adhérence, et réglez le débit de la première couche entre 105 et 110 %. Une base propre et solide offre une surface d'accroche fiable pour votre première couche calibrée.
Aide-mémoire du Décalage en Z par type d'imprimante
Il n’existe pas d’offset Z universel. Voici par où commencer pour les imprimantes courantes, puis ajustez ensuite avec un carré de test.
Imprimante
Plage typique du décalage en Z
Remarques
Ender 3 (de série)
-0.1 à -0.2 mm
Très variable selon la configuration
Prusa i3 MK3S+
Auto (Cellule de charge)
Ajustement fin plage ±0,05 mm
Bambu Lab X1 / P1S
-0,5 à -0,7 mm
Valeurs négatives dans le micrologiciel de Bambu
Creality CR-10
0 à +0,3 mm
Le verre contre l'acier ressort fait toute la différence
Voron / RatRig
-0.05 à +0.1 mm
Rigs haute performance finement réglés
Ces valeurs sont uniquement des points de départ. Votre Z-offset exact dépend de votre machine spécifique, du plateau d'impression, du filament et des conditions environnementales. Affinez toujours les réglages avec une impression de test de la première couche et ajustez par incréments de 0,05 mm.
FAQ sur le calibrage de la première couche en impression 3D
En résumé
Le calibrage de la première couche est un réglage unique qui porte ses fruits à chaque impression suivante. Nivelez le plateau à chaud, réglez le décalage en Z avec un carré de test, ajustez les paramètres du trancheur en fonction du matériau et gardez le plateau propre. La plupart des échecs proviennent de l’un de ces trois éléments.
Suivez la section de dépannage dans l'ordre pour trouver le problème rapidement. Des écarts indiquent de relever la buse. Des crêtes indiquent de l'abaisser. Des coins qui se décollent indiquent de recalibrer le plateau.
Si votre première couche est irrégulière malgré une bonne calibration,Triverse AI génère des modèles STL prêts à imprimer avec des bases lisses et planes qui se découpent et adhèrent de manière fiable lorsque la première couche est bien calibrée.
Dennis Kirk is an AI 3D specialist and game developer with more than 5 years of industry experience, mastering production workflows across Unity, Unreal Engine, and Godot. He focuses on demystifying next-generation 3D workflows for creators of all skill levels. His writing spans hands-on technical walkthroughs, asset optimization strategies, and in-depth software reviews, helping developers build faster and smarter.