3D 打印机产生的废气有害吗?您究竟吸入了什么物质
想知道3D打印机排放物是否有害?本指南详细介绍PLA、ABS和树脂的排放情况,提供按房间划分的安全指南,以及切实有效的通风方案。
你站在运转中的打印机旁,它散发着温热塑料的气味。气味香甜,近乎糖果味。这有问题吗?
大多数打印 PLA 的人认为它没问题,而其他人则在没有 Hazmat 级防护装备的情况下避免接触 ABS。真相介于两者之间,关键在于材料、温度以及房间的空气流通情况。
本指南摒弃繁杂信息,直击核心。我们将按实际风险对材料进行分级,详细说明各房间的安全配置标准,并为您提供一套初始成本低于40美元的通风与过滤方案,既经济实用,又可按需扩展。读完本指南,您将准确评估自家环境的安全现状,并在存在隐患时明确改进措施。
3D打印机烟雾有害吗?各材料风险排名一览
简短回答:这取决于三个方面。您打印的材料、打印时的温度以及您空间的通风效果。
但你可能想要的远不止这些。以下是最常见的3D打印材料之间的优劣对比。
材质 | 风险等级 | 键盘焦味 | 需要通风 |
|---|---|---|---|
中国人民解放军 | 低风险 | 主要为超细颗粒物,VOCs极少 | 打开窗户或开启空气净化器 |
PETG | 适中 | 超细颗粒物(UFPs)以及部分挥发性有机化合物(VOCs) | 通风良好或轻微排气 |
ABS / ASA | 高优先级 | 苯乙烯及升高的挥发性有机化合物 | 密封外壳搭配主动排风 |
树脂 | 极高 | 丙烯酸酯,反应性VOCs(挥发性有机物) | 专用通风配合活性炭过滤 |
PLA 在常见耗材中最安全,但这并不意味着它完全无害。一项近期的空气质量测试在真实车间中对PLA排放进行了检测,测得可量化的超细颗粒物和VOC浓度,尤其是在较高打印温度下。配合室内空气净化器或开窗通风,PLA对大多数人来说被认为是低风险的(材料)。但“低风险”和“完全安全”并非一回事。
ABS会释放苯乙烯,国际癌症研究机构(IARC)将其归类为2A类可能致癌物(对人类很可能致癌)。当排放量较高时通常能闻到气味,有人反而奇怪地认为它比PLA“更安全”——毕竟你会获得警示。但当你闻到气味时,实际上已经接触到该物质了。
树脂则完全属于另一类别。SLA和LCD打印中使用的光敏树脂在接触紫外光时便会发生反应,而不仅仅是在加热时。其烟雾更浓重,消散更慢,且化合物更易引发过敏。在没有专用通风设备的情况下运行树脂打印机,对于业余爱好者而言并非合理的选择。
你吸入的究竟是什么?
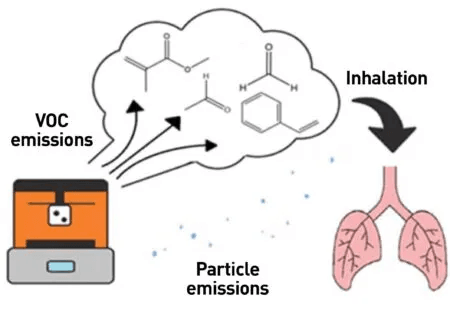
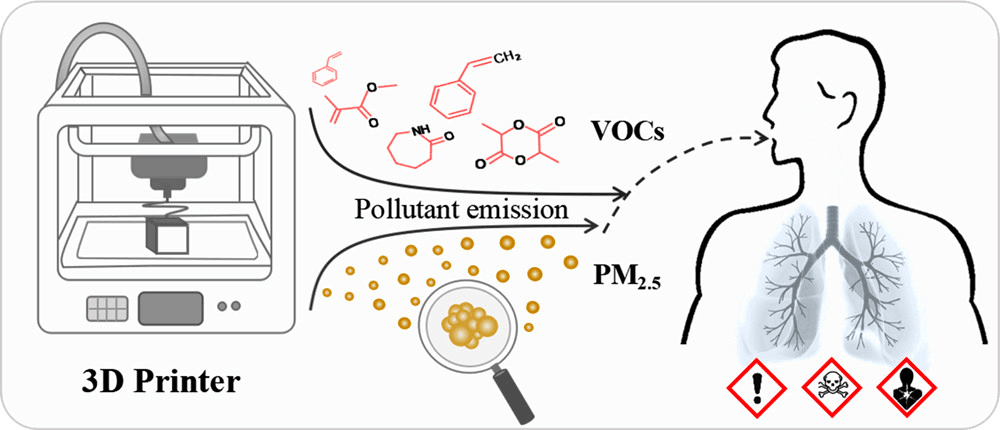
3D打印机会产生两种主要类型的空气污染物,对您的健康有重要影响。
超细颗粒物
这些颗粒的尺寸小于 0.1 微米。打个比方:人类红细胞的尺寸约为 7 微米。这些颗粒非常微小,肺部无法有效将其过滤,研究表明其中一些甚至可能进入血液循环。
它们是在高温下熔融的丝状材料或在紫外光下固化液态树脂时形成的。FDM 打印机在挤出过程中会产生这些颗粒,而树脂打印机则在固化反应过程中产生。根据NIOSH 关于 3D 打印排放的研究,超细颗粒物是这两种技术主要的吸入风险,尤其是在反复暴露的情况下。
真正的问题不在于单次打印作业。而是在数月至数年间持续在通风不良的环境中打印所产生的累积效应。相关研究仍在追赶长期数据,这也就是为什么你在网上会看到各种不同说法。
挥发性有机化合物(VOCs)
挥发性有机化合物(VOCs)是塑料升温至其玻璃化转变温度之上时释放的气体。不同材料的化合物以不同速率释放。
ABS和ASA会释放苯乙烯,这是最受关注的一种物质。甲醛和其他醛类也会释放,尤其是在较高的喷嘴温度下。PETG会释放中等水平的多种化合物。PLA的总体释放量最低,主要是一种称为丙交酯的物质,毒性较低但并非完全惰性物质。
树脂打印的情况又不同。固化反应会释放丙烯酸酯和甲基丙烯酸酯,这些是可能刺激皮肤、眼睛和呼吸道的反应性化合物。与主要在打印过程中释放挥发物的线材打印不同,树脂打印机在任务完成后,未固化的残留物在打印平台和树脂槽中会持续释放气体。
温度的重要性
值得了解的一条实用规则:喷嘴温度比所需温度高出10摄氏度时,会产生明显更多烟气,却不会改善打印质量。每种材料都有其适宜工作温度范围。保持在该范围下限(仍能成功打印的温度区间),可显著减少排放量。
PETG 在 230 摄氏度与 260 摄氏度下产生的挥发性有机化合物(VOC)分布不同。如果您为了提高层间附着力而将温度设置得高于所需值,也会向空气中排放更多化学物质。建议您对照耗材制造商的建议,检查您的切片软件温度设置。
熔融沉积成型(FDM)与树脂挥发物:其排放特征有何差异
FDM 和树脂打印机的工作原理不同,这一差异对安全预案至关重要。
熔融沉积成型(FDM)排放
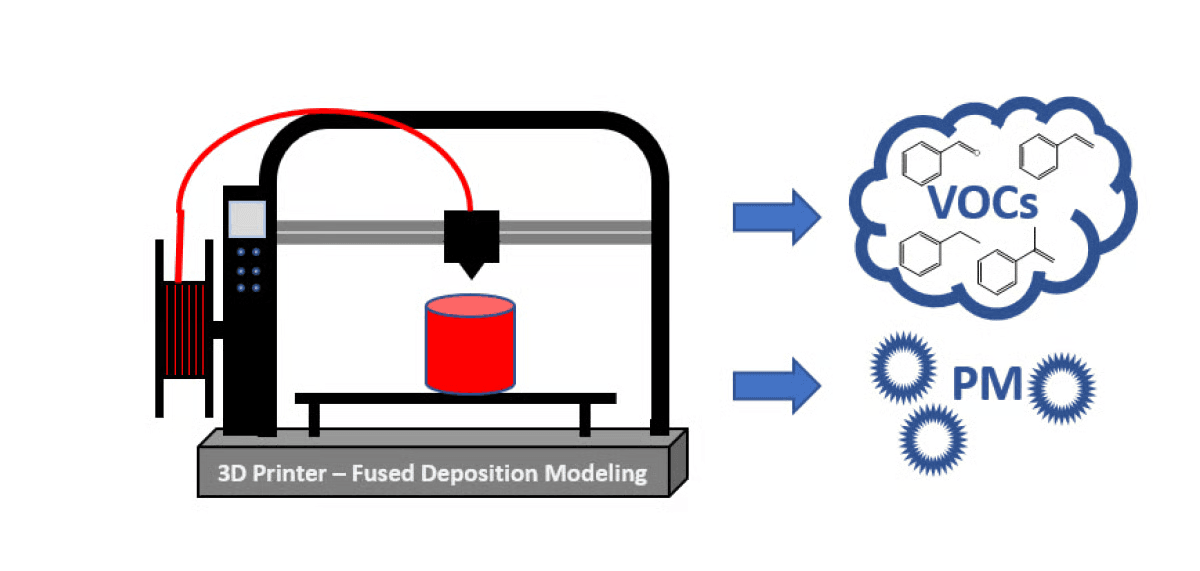
FDM打印机通过加热喷嘴熔化固体打印丝并逐层挤出。主要排放物是超细颗粒物和中等水平的挥发性有机化合物(VOCs)。具体排放量取决于所用打印丝:PLA产生的排放相对较低,PETG处于中等水平,而ABS会产生显著更多的VOCs,尤其是苯乙烯。
有害物质排放主要发生在打印过程中。一旦打印完成且热端组件冷却,大部分直接排放就会停止。零件冷却时可能会有微量气体挥发,但与打印过程中的排放相比影响较小。
树脂排放物:另一个问题
树脂打印机通过紫外线光固化液态光敏聚合物来工作。使树脂硬化的化学反应本身会产生气体排放。与FDM以热量为驱动力不同,树脂打印涉及光化学反应,在固化过程中会释放出反应性化合物。
VOC浓度显著高于FDM。化合物反应性更强。与熔融沉积成型(FDM)打印不同,即使在打印作业完成后,打印机仍可能从成型平台和树脂槽(料槽)中未固化的树脂残留物持续释放气体/挥发物。气味往往更浓,且残留时间显著更长。
关键实用差异
在大多数家庭中,使用 PLA 和 PETG 进行 FDM 打印是可控的,只需基本通风即可。打开窗户、使用箱式风扇或开启房间空气净化器,这样对大多数人而言,风险均在合理范围内。
树脂打印有着更严格的要求。专用通风设备、活性炭过滤系统,有时甚至需要一个物理上独立的工作空间,这些绝非小题大做,而是常规树脂打印的基本条件。
如果您正在两者之间犹豫不决,且通风条件有限,那么对于大多数初学者而言,FDM无疑是首选。如果您需要光固化打印所能提供的打印质量,并且正从零开始布置空间,请务必在接通打印机电源之前,先规划好通风系统。
室内3D打印安全吗?各区域安全指南
以下是大多数文章隐藏在要点列表中的核心解析。每种房型都提供了明确的答案。
卧室
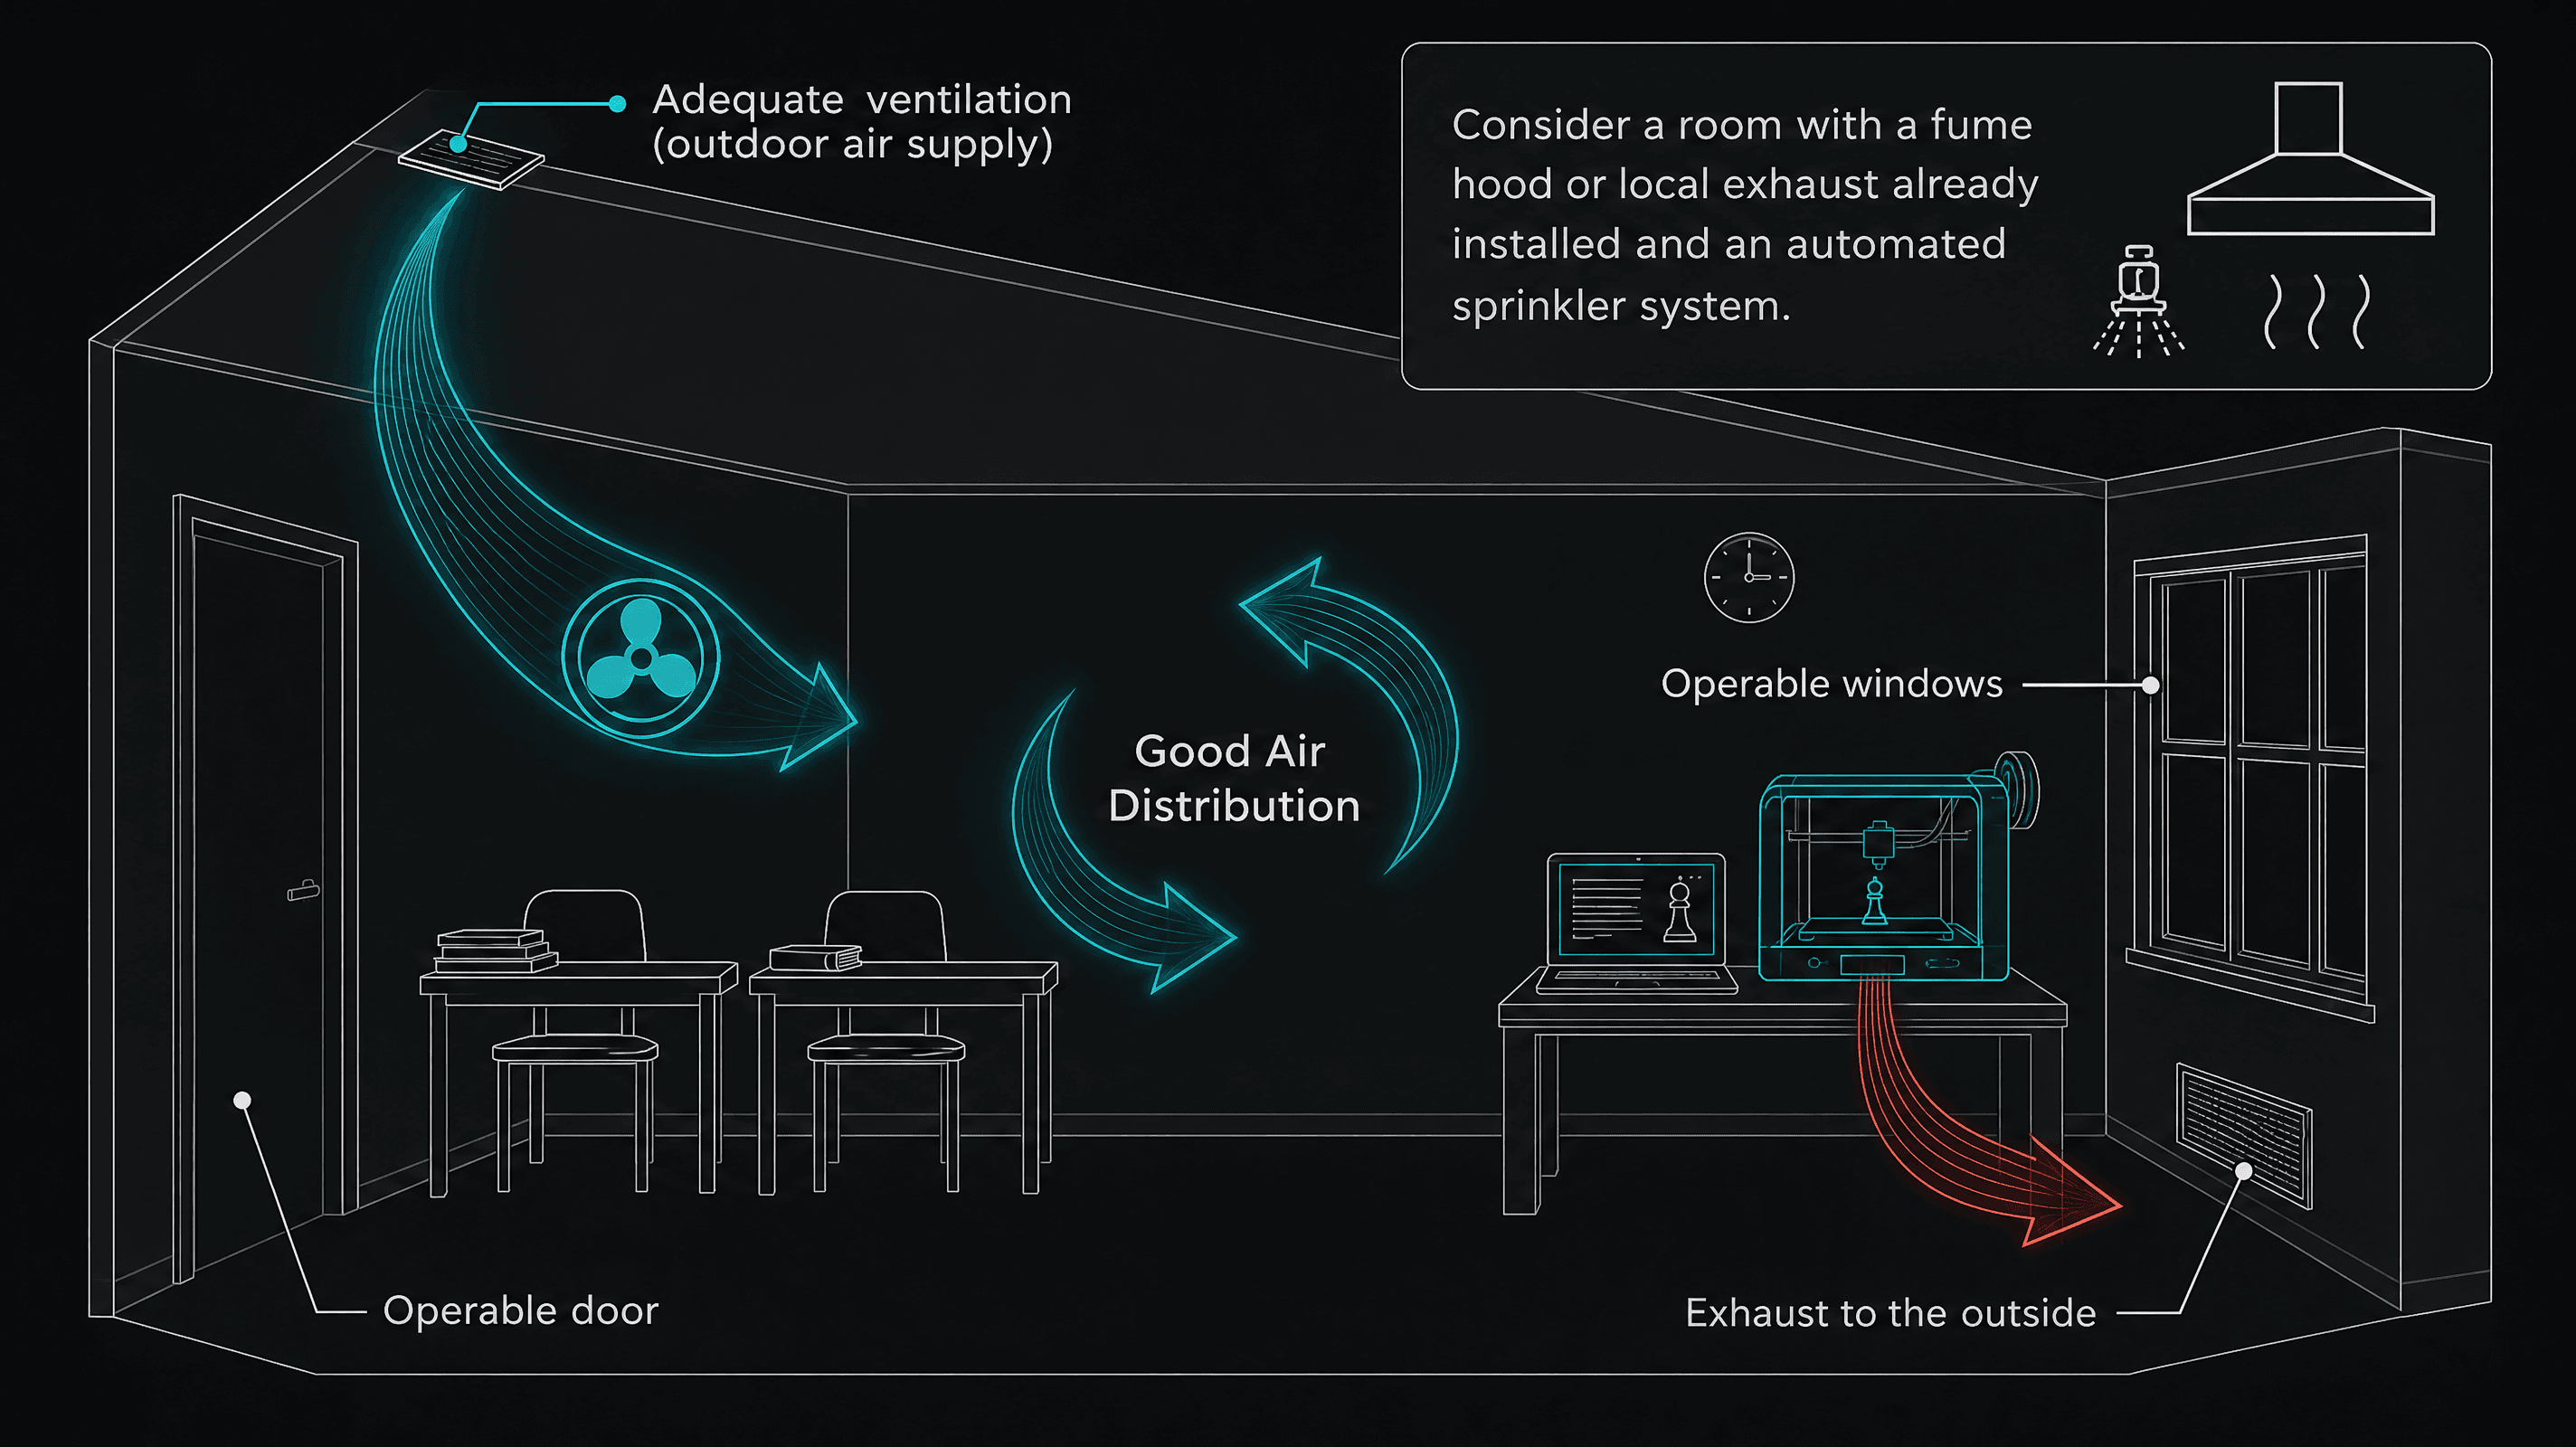
不推荐在除打开窗户打印PLA之外的任何情况使用。卧室空气流通性差,且您在6至8小时的睡眠中被动吸入空气。如果必须在卧室打印,建议使用PLA,打开窗户,切勿在此处打印ABS或树脂。
在通风卧室中单次使用PLA打印的风险较低。而每晚在密闭卧室中运行打印机的风险则涉及累积暴露的问题,目前尚未有人完全明确这一点。这并非恐慌的理由,而是提醒您,如果条件允许,最好将打印机移出卧室。
客厅
适用于 PLA 和 PETG,且需保持交叉通风。请将打印机放置在距离人员就座区至少 2 米的位置。严禁在任何共享生活空间使用 ABS 和树脂材料,除非加装封闭罩及主动排风装置。若打印机靠近有人长时间就座的区域,会导致颗粒物和挥发性有机化合物(VOC)的累积暴露。
内政部(Home Office)
需配备合适的外壳,并在每次打印期间及打印结束后 30 分钟内运行空气净化器。将打印机放置在靠近窗户的位置,以便进行被动排气。在没有主动排风管道通向室外的家庭办公室中,请勿使用 ABS 材料。华盛顿州卫生部 3D 打印机安全指南 建议在任何人员长时间在打印机附近工作的空间中,安装局部机械排风系统。
车库或维修车间
任何材料的最佳长期设置。较高的天花板有助于烟雾更好地自然稀释。与生活区和睡眠区的物理分隔使其成为ABS、ASA和树脂打印最安全的选择。如果您认真对待3D打印,车库或专用空间是最能直接带来安全回报的投资。
如何切实为3D打印机通风和过滤
三层协同工作。缺失任何一层就会出现缺口。
三层安全堆栈
源头封闭通过封闭罩将烟雾限制在喷头处。主动排风系统利用风扇和管道将烟雾从室内排出。过滤系统则捕获通风未能清除的污染物,采用HEPA滤网过滤颗粒物,活性炭吸附挥发性有机化合物(VOCs)。
仅靠HEPA过滤器无法吸附挥发性有机物。没有排气系统的封闭空间只会让有害气体积聚,直到你打开门。仅靠碳过滤器无法捕捉超细颗粒。正确的组合配置才至关重要。
方案一:窗式排气扇
最具性价比的方案。一台额定风量100 CFM(立方英尺/分钟)或更高的4英寸管道风扇,连接柔性铝管至窗户。总成本不到40美元。将管道接入窗户排气套件,或直接用泡沫板密封并固定。
此设备能有效处理大多数房间内PLA和PETG产生的废气。对于ABS,建议加装密封箱体,在风扇将废气抽出之前,先在源头阻隔废气。
选项2:机箱配合主动排风系统
适用于频繁打印ABS或树脂材料的推荐配置。包含带排气口的密封外壳、排风扇以及通向外部通风口或窗户的排风管道。部分打印机已内置此类配置。Bambu Lab P1S及同类封闭式打印机均设有专为此用途设计的排气口。
在排气口处加装活性炭过滤器,以在挥发性有机化合物(VOCs)离开封闭空间前将其捕获。若不使用活性炭,您会将废气直接排至室外——若窗户朝向开阔空间则没有问题。但若排气口靠近可能将空气回吸的窗户,则在排气口增设活性炭过滤器值得您多此一步操作。
选择三:空气净化器作为辅助方案
配备真正HEPA滤网且含有至少2至3磅活性炭的室内空气净化器可减少空气中的颗粒物和VOCs。请将其作为通风的补充手段而非替代品。大多数家用空气净化器的活性炭量过低,无法持续应对ABS或树脂打印。
其出色之处在于能在打印过程中及结束后清洁室内空气,减少长时间使用累积的周围环境中的颗粒物浓度。
方案 4:专业烟气抽排设备
适用于焊接和激光切割的排烟机也非常适合3D打印。它们支持连续运行,可贴近污染源放置,并且专为满足长时间打印的工作周期要求而设计。虽然前期成本较高,但如果您经常打印树脂或ABS材料,这是最有效的长期解决方案。
打印结束后应持续通风多长时间
打印结束后保持通风系统运行30至60分钟。打印头冷却过程会释放出残留颗粒和气体。对于树脂打印机,打印作业完成后成型平台和料槽可能持续释放气体数小时。切勿在完成树脂打印后立即打开设备舱门并离开。
减少打印失败,就是减少烟气暴露
每一次打印失败都意味着从头开始。这会使本次打印过程的打印机运行时间翻倍,并使您的有害气体吸入量翻倍。在 3D 打印中最容易被忽视的安全措施,就是确保首印成功。
使用能够生成无孔洞且可直接打印几何体的模型创建工作流程,能大幅降低失败率。带有薄壁、非流形边或法线方向错误的模型在切片软件中更容易失败。每一次重新打印都意味着额外的运行时间和更多曝光风险。
对于游戏开发者、3D 打印爱好者或没有专职美术团队的工作室,Triverse AI可以帮助生成可直接打印的模型,导入切片软件后无需进行常规的几何清理与返工。您只需描述需求,模型将在几分钟内生成,并导出为干净的STL 或 3MF格式,确保首次切片成功。减少返工意味着缩短打印机运行时间、降低材料浪费,并减少吸入耗材产生的有害挥发物。
在 Triverse AI 中生成 3D 模型的步骤
- 打开 Triverse Studio并选择模型生成选择图像 以上传参考照片或草图,或者 提示词用于描述您的对象。
- 点击 生成.
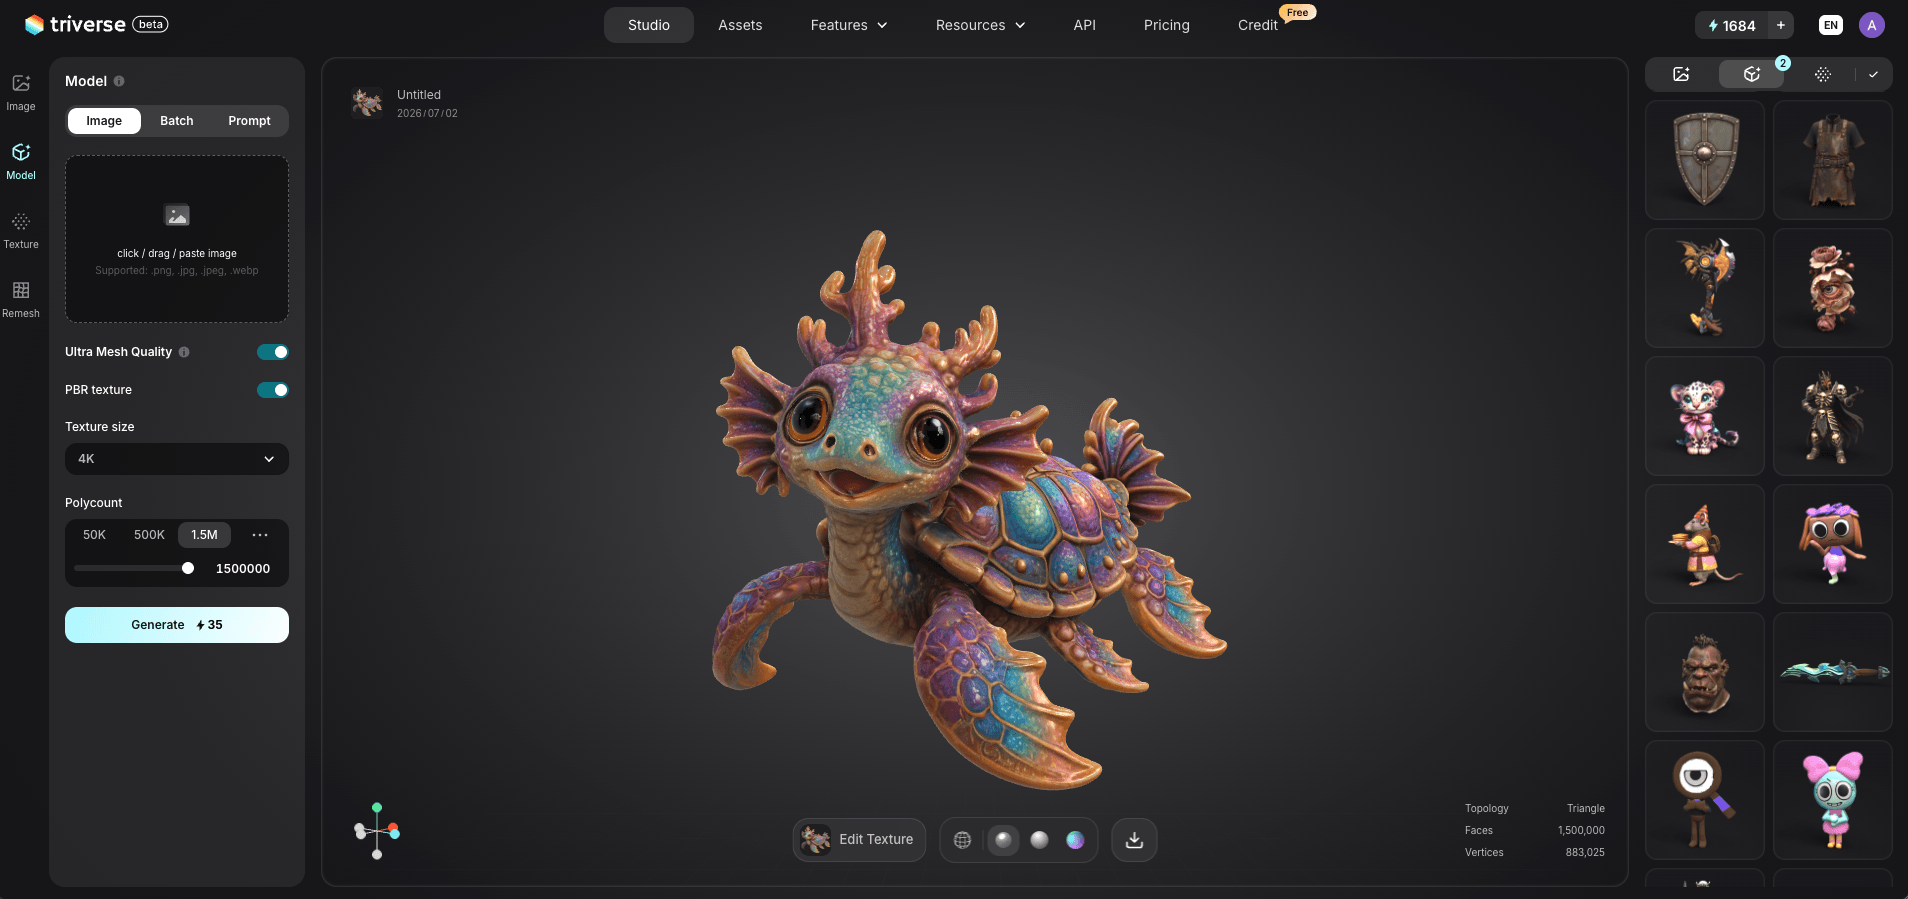
- 当模型出现在3D查看器中时,旋转并检查模型。如果比例不正确,调整提示文本并重新生成。
- 运行Remesh以优化拓扑结构并平滑墙体几何形状,然后再进行导出。该步骤可降低薄壁或网格错误传入切片器的风险。
- 点击文件下载 单击图标并选择 STL(标准模板库)用于FDM打印,或3MF文件格式以便保留颜色和材质数据。对于树脂材料,导出前请将多边形数设置为1M或更高。
- 在您的切片软件中打开STL文件,预览模型壁厚并进行切片。大多数Triverse导出的模型在首次尝试时都能无报错完成切片。
打印前安全检查清单
每次会话开始前,请快速检查以下事项。
验证 | 操作 | 优先级 |
|---|---|---|
强制通风? | 开启风扇、打开窗户或启动排气扇 | 危急 |
打印机位置? | 距离生活和睡眠区至少 2 米 | 高 |
ABS 或树脂外壳是否密封? | 确认排气口已连接 | 高(级别) |
手套和IPA准备好了吗(用于树脂)? | 印后清洁用丁腈橡胶手套 | 高优先级 |
泄漏应急包是否便于取用? | 附近备有纸巾和异丙醇 | 中等 |
打印后定时器已设置? | 建议打印完成后保持通风30-60分钟 | 高优先级 |
过滤器维护期间电流? | 检查 HEPA 和活性炭滤网的维护计划 | 中等 |
室内气流? | 室内通用通风已打开 | 中号 |
如果在打印过程中闻到强烈的化学气味,请立即停止打印并改善通风确保空气流通后再继续。不要等待打印作业完成。您所闻到的气体浓度已超出安全阈值。
其他人还问
核心要点
当您的设备设置与所用材料匹配时,3D打印在家中使用是安全的。在开窗通风或开启空气净化器的房间内使用PLA和PETG材料,即可基本满足绝大多数爱好者的需求。而使用ABS和树脂材料则必须配备封闭装置及主动排气,这是必须的。
风险不在于单次打印过程,而在于空气交换不良的空间中的累积暴露。三个关键要点:根据通风条件选择合适的打印材料,任何非PLA材料都必须封闭并排风,打印结束后需持续通风30至60分钟。
如果在打印过程中闻到强烈的化学气味,请停止并改善通风后继续。
如果您希望减少打印失败及其带来的辐射暴露,Triverse AI可生成可直接打印的 STL 模型,首次切片即可顺利成型。减少浪费,降低重印次数,从而减少累积暴露量。