FDM(熔融沉积成型)与树脂光固化 3D 打印:哪种技术更适合您?
FDM还是树脂打印?比较两种技术的打印质量、成本、速度、安全性及适用场景,并说明如何为每种打印机类型准备Triverse AI模型文件。
FDM打印机和光固化打印机价格区间相近,出现在相同的搜索结果中,且都自称3D打印机。但它们在几乎所有方面都截然不同——打印成品、工作原理以及使用成本。
本指南涵盖了各项核心要点:打印质量、耗材成本、安全性,以及各技术的最佳适用场景。
FDM(熔融沉积成型)与树脂:快速对比
汇总表与快速建议
熔融沉积成型 (FDM) | 树脂 | |
最佳适用场景 | 功能组件,大幅面打印,适合初学者 | 微缩模型、珠宝、高精细度道具 |
打印质量 | 层纹清晰 | 优良光滑表面 |
物料成本 | 低成本(PLA 15美元/公斤起) | 更高纯度(树脂起价30美元/升) |
打印机价格 | 150 元到 800 元 | 150–600 美元 |
后处理 | 最小化 | 必填(清洗与固化) |
安全 | 低风险 | 需保持通风并佩戴手套 |
成型体积 | 大尺寸 | 中小 |
学习曲线 | 适合初学者 | 中等 |
快捷推荐:
如果您需要用于日常使用的实用零件——如支架、收纳盒、替换件——请选择 FDM 打印机。它上手更容易,且无需频繁人工值守。
如果你想要小巧、细节丰富的物品——微缩模型、珠宝或展示品——树脂打印机是更合适的选择。虽然后期处理会花费更多时间,但其表面质量和精细程度却更胜一筹。
FDM 3D 打印的工作原理
FDM 工艺详解
FDM(熔融沉积成型)打印机通过熔化塑料线材,并将其逐层沉积到打印平台上工作。加热喷嘴按照精确的路径移动,从下往上逐层构建物体。每层在冷却时与下层融合,最终形成表面可见层纹线的坚固耐用物体。
常用 FDM 材料
- PLA是最适合初学者的打印线材。它在常规温度下表现稳定,无需专用封闭箱体。因此兼容性强,适用于任何 FDM 打印机。它非常适合制作装饰模型、原型和家居用品,但在高于 60°C 的温度下会软化。
- ABSABS 比 PLA 更坚韧、更耐热,但在没有封闭机箱的情况下容易翘曲,且打印过程中会产生有害气体。适用于需要承受较高温度的功能性部件。
- PETG(聚对苯二甲酸乙二醇酯-1,4-环己烷二甲醇酯)结合了PLA的易用性与更佳的耐热性和冲击强度。当您需要制作在户外使用或可能经受轻微碰撞的物品时,PETG是推荐材料。
- TPU是一种柔性丝材,适用于手机壳、垫圈、线缆保护套以及任何需要弯曲而耐弯折的物体。
树脂3D打印如何工作
SLA、DLP 与 MSLA:有何区别?
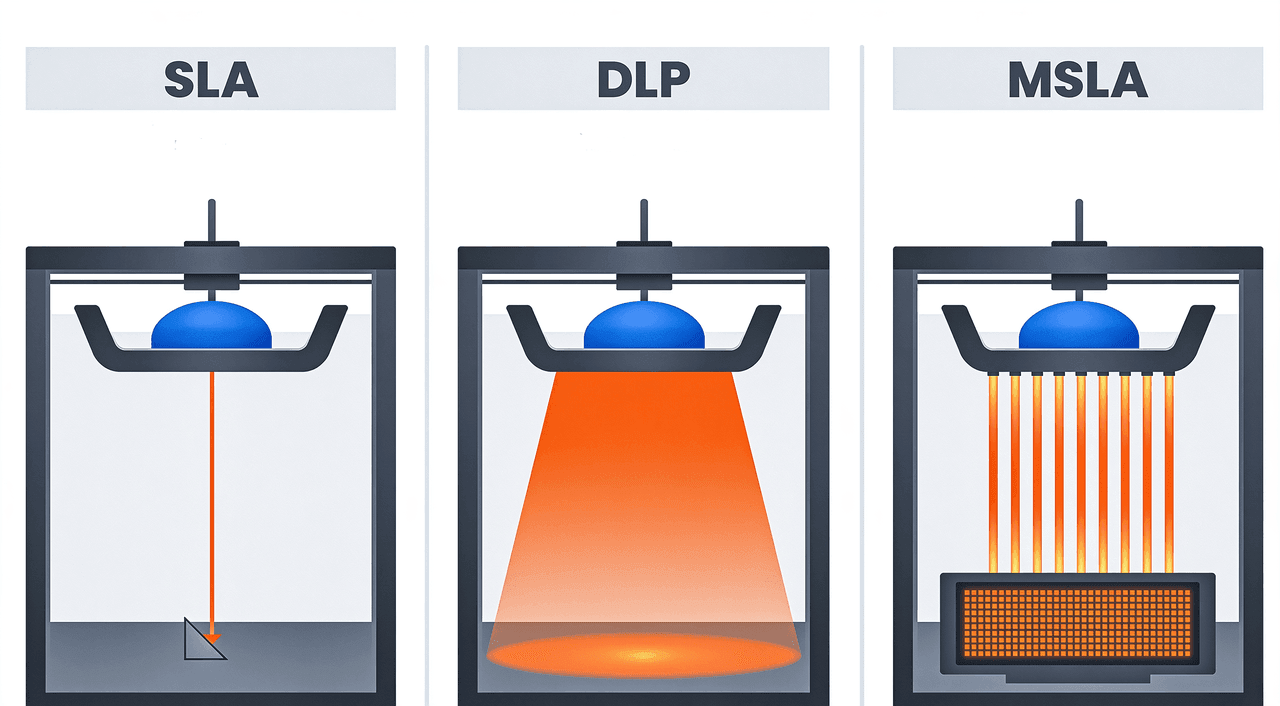
所有树脂打印机都是通过紫外线固化液态光敏树脂工作的,但不同技术的光源有所不同。
- 服务等级协议(SLA)(立体光固化,SLA)使用激光逐点扫描每一层。它可获得最高分辨率,但打印速度较慢且成本更高。
- DLPDLP(数字光处理)使用投影仪一次性固化整个层。其速度比SLA更快,非常适合小批量生产。
- MSLA(掩膜SLA)采用液晶屏遮蔽紫外光,一次性完成整层固化曝光。2026年市面上多数消费级树脂打印机均采用MSLA技术,在速度、精度与成本之间实现了良好平衡。
常见树脂种类
标准树脂价格实惠且易于操作,适用于展示模型和道具。类ABS树脂具有更高韧性,适合需要一定抗冲击性的零件。水洗树脂无需使用异丙醇,简化了清洗流程。柔性树脂可制作出具有类橡胶弹性的零件。可铸树脂在熔模铸造中可完全烧蚀无残留,是珠宝制作的理想选择。
FDM 与树脂打印技术:质量、速度、成本及其他方面
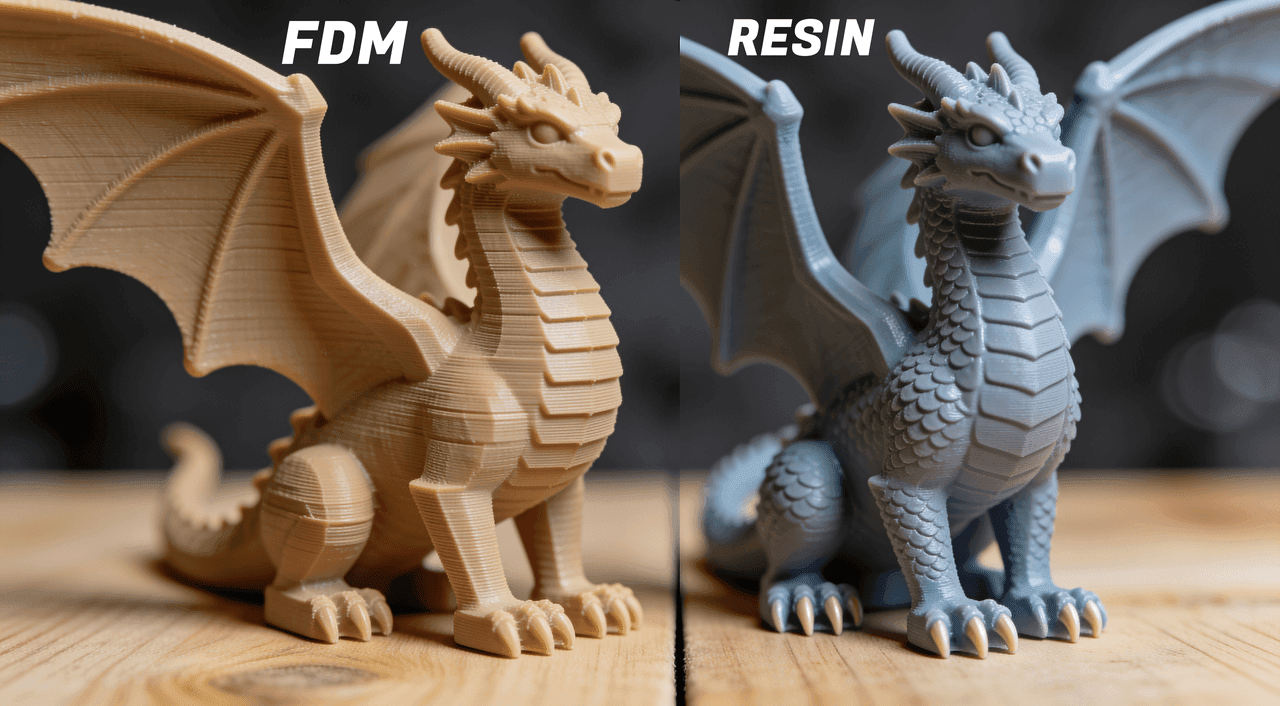
打印质量与细节解析度
树脂打印在细节上胜出。消费级MSLA打印机可实现0.05毫米或更精细的XY分辨率,打印出的表面光滑、精细特征锐利,无需后续处理。FDM打印机受限于喷嘴直径(通常为0.4毫米),这导致在细小特征上会出现可见的层纹和边缘圆钝。对于尺寸在50毫米以下且具有复杂表面细节的零件,树脂打印能产生明显更优的效果。
打印速度
FDM 对于较大的物体通常速度更快。一个高 100 毫米的花瓶在 FDM 下的打印速度比在树脂下快,因为树脂打印中每一层都需要固定的曝光时间,与零件尺寸无关。相比之下,DLP 和 MSLA 技术可以一次性固化整层,因此树脂打印机在打印小型、扁平零件时速度更快。
单次打印的材料成本
PLA线材的价格大约在每公斤15至25美元之间。标准树脂的价格为每升30至60美元。一公斤PLA和一升树脂所能打印的材料体积大致相当,但打印失败的模型及清洗过程中产生的树脂废料更难回收。对于大多数用户而言,FDM技术的长期运行成本更低。
打印机价格区间(2026年)
入门级FDM打印机起价大约150至200美元。备受好评的机型,如Bambu Lab A1 Mini或Prusa MK4售价为350至800美元。入门级树脂打印机如Elegoo Saturn和Anycubic Photon系列起价大约150至250美元,大幅面机型可达400至600美元。
易用性与学习曲线
FDM 对初学者更加友好。现代 FDM 打印机大多已预先校准并具备自动调平功能。树脂打印则需要更多的准备工作:包括 FEP 膜维护、树脂混合、曝光校准以及必需的后期处理步骤。初学者普遍认为,从 FDM 开始更合适。
后处理要求
FDM 打印件只需极少的后处理:去除支撑,如有需要则进行打磨,部件即完成。树脂打印件必须用异丙醇或专用清洗溶剂清洗以去除未固化的树脂,随后在紫外光下固化。跳过其中任何一步都会导致表面发粘且机械性能弱。清洗和固化过程会为每个打印件额外增加 20 至 40 分钟的耗时。
安全与通风
未固化的树脂有毒且对皮肤有刺激性。树脂打印需佩戴手套、护目镜,并保持充分通风。切勿在密闭空间内吸入树脂散发的烟雾。FDM打印则不同。PLA在正常操作温度下产生的有害排放极少。ABS材料建议使用防护罩并保持通风,但风险远低于树脂打印。
成型尺寸
FDM打印机通常提供更大的成型尺寸。例如,中端FDM设备如Bambu Lab P1S可提供256 x 256 x 256mm的构建尺寸。大多数消费级树脂打印机的XY轴最大尺寸约为200 x 125mm,但Z轴行程较大。虽然存在大幅面树脂打印机,不过这类大幅面树脂打印机价格要高出许多。
机械强度与耐用性
使用PETG或ABS材料的FDM部件在抗冲击、柔韧和耐热性能方面优于标准树脂。树脂部件虽然细节精细,但在冲击载荷下易发生脆性断裂。工程树脂虽能弥补这一不足,但成本更高。对于任何需要承受机械应力的应用,选用合适材料的FDM工艺是更耐用的选择。
FDM 3D 打印的最佳应用场景
功能性原型与机械部件
托架、夹具、工具夹持器、更换用旋钮以及任何需要承受力或热量的部件。PETG和ABS能很好地胜任这些应用。在校准良好的FDM打印机上,尺寸精度可满足大多数卡扣式和螺纹设计的需求。
大型模型与机箱
头盔、道具、保护壳和建筑模型。FDM打印机的打印体积使这些成为可能。树脂打印机则需要将大型模型拆分成几十个小块。
日常家用与功能用品
线缆夹、抽屉分隔件、植物盆和厨房收纳器具。PLA材料适用于大多数此类应用场景。FDM打印速度和低廉的材料成本,让设计迭代变得快速且成本低廉。
教育类项目与青少年及儿童
FDM打印机在学校和家庭环境中使用更安全、操作更简单。无需有毒化学品,无需清洗固化设备,且故障易于清理。
树脂的最佳应用场景 3D打印
微缩模型与桌游模型
28毫米微缩模型/手办、地形板块/场景地台和角色模型。树脂材质能够呈现FDM(熔融沉积成型)在此尺度下难以稳定复制的精细表面细节。30毫米人形模型采用FDM打印可见明显分层纹路。树脂表面无需打磨即呈现光滑质感。
珠宝首饰和齿科模型
可铸造树脂可直接用于金属珠宝的熔模铸造。牙科树脂可为矫正器、牙冠和手术导板制作精准模型。这些应用需要只有树脂才能提供的高分辨率与表面光洁度。
高精细度道具与Cosplay配件
小型道具部件、面部道具、装饰性盔甲部件以及注重表面光洁度的配件。树脂消除了FDM为达到适合上漆的表面所需的打磨步骤。
小批量生产
树脂的整层曝光技术意味着打印十个小零件所需的时间与打印一个几乎相同。对于小批量珠宝制作、定制代币或相同微缩模型的生产,树脂打印比FDM时间效率更高。
如何在FDM vs 树脂打印机上打印Triverse AI模型
通过文本或图像在 Triverse AI 中生成你的专属模型
无论您需要用于 FDM 的功能件,还是用于树脂打印的精细模型,Triverse AI 都能在几分钟内生成可直接打印的网格,无需 CAD 技能。打开Triverse Studio,使用提示词标签页描述您的模型,或使用图像标签页上传参考。
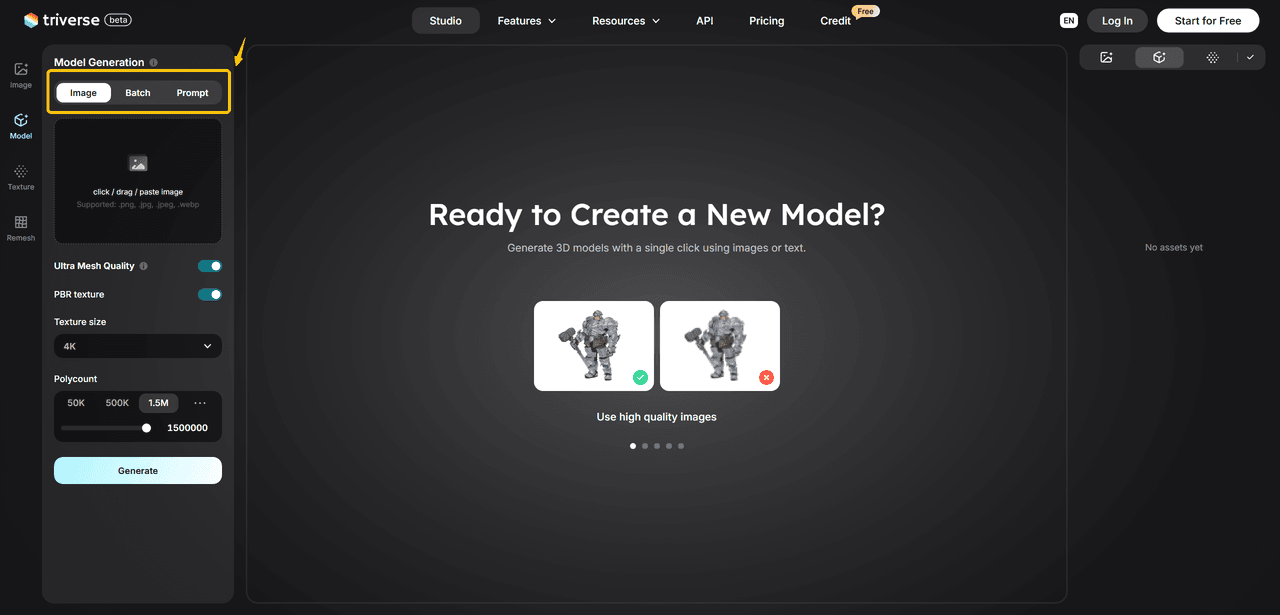
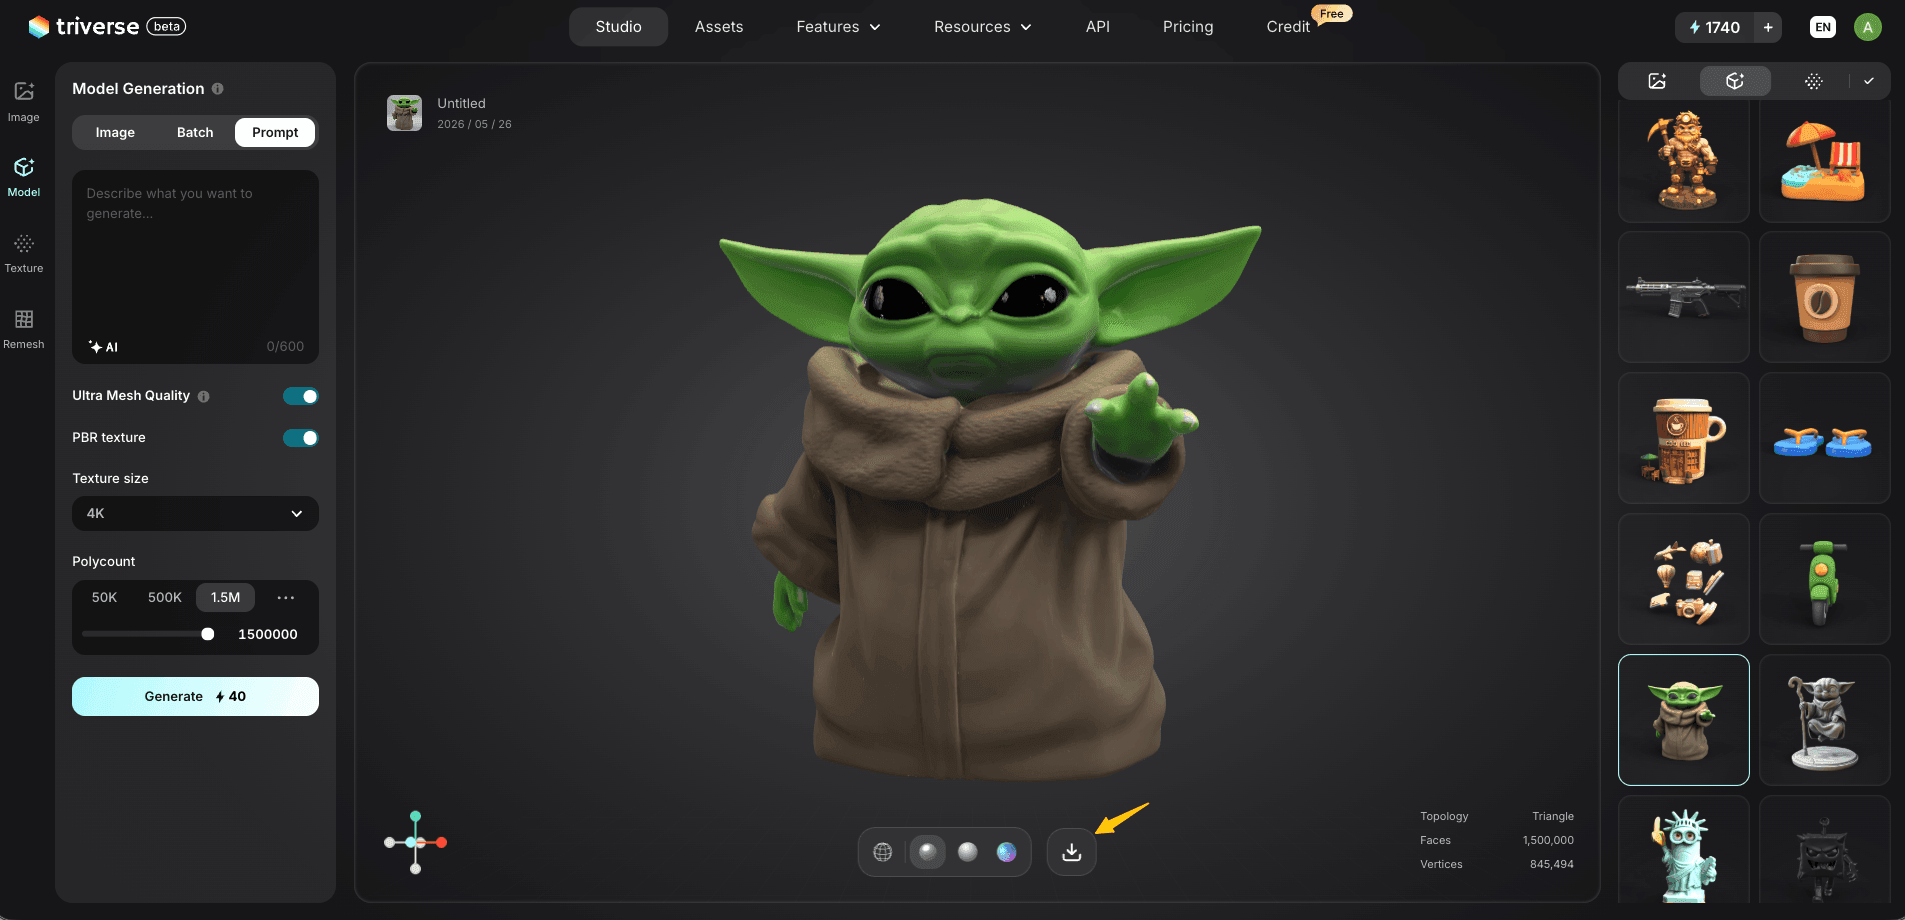
准备就绪后,点击下载图标并导出为STL格式。对于 FDM 打印,设置多边形数为 500K 或更低;对于树脂打印,使用 1M 至 1.5M 以保留表面细节。
FDM 打印准备:导出 STL、检查壁厚是否合理、添加支撑结构
- 在切片软件中打开 STL 文件(Cura…、PrusaSlicer 或 Bambu Studio)。
- 请在预览中检查壁厚。低于1.2mm的壁会导致打印件结构脆弱,甚至完全失败。使用0.4mm喷嘴时,至少设置三圈外墙才是安全的最低要求。
- 启用超过 45 度的悬垂支撑。
- 调整模型方向,使最大的平坦表面朝向打印平台,以改善平台附着力并减少支撑结构。
树脂模型准备:导出 STL、模型镂空、添加漏液孔
- 在Chitubox或Lychee Slicer中打开STL。
- 对于大于40mm(40毫米)的模型,请使用Hollow用于将壁厚设置为 2mm 的工具。尺寸小于 40mm 的模型通常无需抽壳,因为树脂成本极低,而薄壁会引入薄弱点。
- 在底部附近至少添加一个排液孔,以便清洗时未固化的树脂顺利流出。
- 将模型相对于构建板旋转约 30 至 45 度,以减少大面积平坦表面的吸附力。
- 切片前运行网格模型检查。如果出现错误,请使用 STL 修复指南在继续之前建议先完成。
打印前应修复的常见AI模型问题
厚度低于 0.8mm 的薄壁在 FDM 打印中会失败,并产生脆弱的树脂部件。非流形几何体在两种工艺中均会引发切片错误。悬浮几何体(未与主网格连接的部件)在树脂打印过程中会掉落。请使用 Triverse 的 重新网格化工具在导出前清理拓扑结构,或在 Meshmixer 中运行网格检查。
新手入门:FDM与树脂打印机,先入手哪一台?
从FDM开始。这更多是出于实用性而非技术原因。FDM打印机对用户操作失误的容错率更高,运行成本更低,无需使用有毒化学品,并且能在更广泛的应用场景中打印出实用模型。一台校准良好的FDM打印机足以满足大多数创客80%的打印需求。
当现有设备无法满足特定需求时,再考虑使用光固化树脂打印机:例如28毫米微缩模型、珠宝或细节精细的微小部件。到那时,您将足够了解3D打印,能够应对树脂带来的额外复杂性。如果您需要定制自己的3D模型,请立即免费试用Triverse AI!